
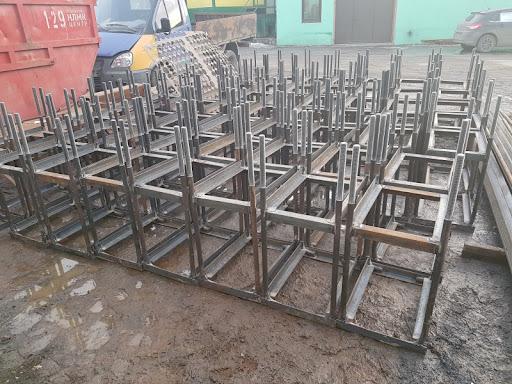

От закладных деталей зависит прочность соединения конструкций. Поэтому их изготовление регламентируют отраслевые стандарты. ГОСТ и СНиП содержат требования к материалам, сварке, антикоррозийной защите и контролю качества швов. И важно понимать, что нормативы разработаны не для галочки, а для обеспечения безопасной эксплуатации конструкций.
Что такое закладные детали и зачем нужны стандарты
Закладные детали – это металлические элементы, которые закладываются в бетон или железобетон на стадии монтажа опалубки. С их помощью создаются точки крепления для последующих конструкций, оборудования, инженерных систем.
Например, к фасаду высотного здания крепятся вентилируемые панели. Нагрузка на одну закладную деталь в этом случае может достигать 2-3 тонн с учетом ветровых нагрузок. Если она изготовлена из металла несоответствующей марки или сварка выполнена с дефектами, то крепление будет вырвано из стены.
Функции закладных деталей
Эти изделия решают несколько задач одновременно:
- передают нагрузки от навесных конструкций на основание;
- обеспечивают точность монтажа оборудования;
- создают анкерные точки для подъемно-транспортных механизмов;
- формируют узлы соединения сборных элементов.
От качества изготовления закладных деталей зависит несущая способность всей конструкции.
Какие нормативные документы регламентируют изготовление закладных деталей
Изготовление закладных деталей регламентируется рядом документов. ГОСТ 23279-2012 – базовый стандарт, который устанавливает:
- типы и размеры стандартных деталей;
- требования к материалам;
- допуски на изготовление;
- методы контроля качества.
Кроме того, стандарт классифицирует детали по назначению. Они делятся на изделия, которые используются для крепления технологического оборудования, монтажа ограждающих конструкций, подъемных петель.
ГОСТ 10922-2012 содержит требования к арматурным и закладным изделиям. Особое внимание в нем уделяется сварным соединениям арматуры с закладными пластинами.
Например, для сварки арматуры класса А500С с пластиной из стали Ст3 минимальная длина сварного шва должна быть не менее 10 диаметров арматурного стержня. Это означает, что для стержня диаметром 16 мм длина шва должна быть не менее 160 мм.
СНиП 3.03.01-87 – актуализированная редакция СП 70.13330.2012. Она определяет правила приемки и контроля закладных деталей на строительной площадке. Документ регламентирует частоту проверок, методы испытаний, критерии выбраковки.
СП 63.13330.2018 – свод правил, которые регулируют проектирование бетонных и железобетонных конструкций. Он содержит расчетные формулы для определения несущей способности узлов с закладными деталями.
Расчет осуществляется по двум группам предельных состояний. Первая – прочность самой детали и сварных швов. Вторая – деформации и образование трещин в зоне анкеровки.
Требования к материалам
Металл для изготовления закладных деталей выбирается с учетом условий их эксплуатации. Согласно ГОСТ 23279-2012 разрешается использовать следующие марки стали:
- Ст3сп, Ст3пс – для крепления ненагруженных элементов внутри помещений;
- 09Г2С, 10ХСНД – для конструкций, которые эксплуатируются при отрицательных температурах;
- 15ХСНД – для агрессивных сред (промышленные здания, очистные сооружения).
У углеродистой стали обычного качества (Ст3) предел текучести 235 МПа. У низколегированной стали 09Г2С – 345 МПа. Но разница в несущей способности достигает 50%.
Механические свойства
Стандарт требует, чтобы металл соответствовал следующим параметрам:
- относительное удлинение не менее 14%;
- ударная вязкость при температуре -40°C не менее 29 Дж/см² (для конструкций, которые эксплуатируются в условиях северного климата);
- отсутствие трещин, расслоений, раковин на поверхности.
Для изготовления закладных деталей разрешается использовать только сертифицированный металлопрокат.
Толщина металла
Минимальная толщина пластины закладной детали зависит от нагрузки:
- для легких конструкций (кабельные лотки, трубопроводы) – 6 мм;
- для средних нагрузок (вентилируемые фасады, козырьки) – 8-12 мм;
- для тяжелого оборудования (подкрановые балки, технологические площадки) – 16-25 мм.
Толщина не должна быть менее 6 мм из-за риска коррозионного износа.
Требования к геометрии
Точность геометрии влияет на монтаж и распределение нагрузок. ГОСТ 23279-2012 устанавливает такие допуски:
- на длину и ширину пластин ±2 мм;
- на расположение отверстий ±1,5 мм;
- на диаметр отверстий +1 мм / -0 мм;
- на параллельность противоположных граней – 1 мм на 1000 мм длины.
Отклонение на 3-4 мм кажется несущественным. Но при монтаже фасадной системы с шагом крепления 600 мм накопленная погрешность на 10 точках составит 30-40 мм. Из-за этого панели не встанут на место.
Плоскостность и прямолинейность
Пластина должна быть плоской. Допустимая стрела прогиба не должна превышать 1 мм на 1000 мм длины. Это проверяется металлической линейкой и щупами. Искривленная закладная деталь неравномерно распределяет напряжения. В зонах контакта возникают его концентраторы. Это снижает несущую способность на 20-30%.
Качество поверхности
На поверхности закладных деталей не должно быть:
- окалины толщиной более 0,5 мм;
- ржавчины с питтинговой коррозией;
- забоин и вмятин глубиной более 0,5 мм;
- заусенцев на кромках отверстий.
Перед установкой закладные детали очищаются металлической щеткой или пескоструйным аппаратом до степени Sa 2,5 по ISO 8501-1.
Требования к сварным соединениям
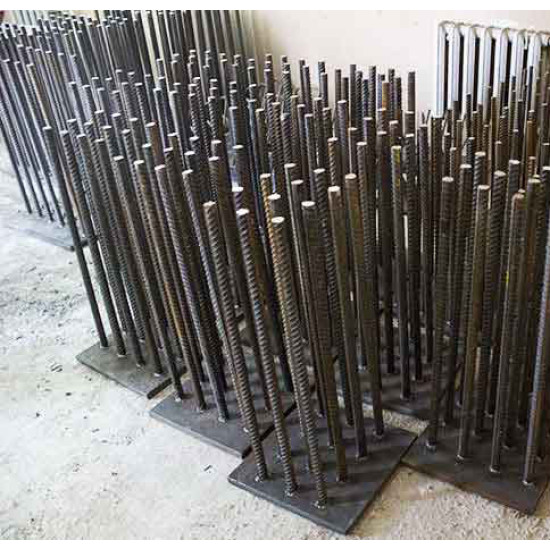
Закладные детали – это сварные изделия. Арматурные выпуски привариваются к пластине, формируют единый узел. ГОСТ 10922-2012 разрешает применять следующие типы сварных швов:
- угловые применяются для приварки арматуры к пластине;
- стыковые используются для соединения пластин между собой;
- прихваточные швы применяются для фиксации арматуры перед основной сваркой.
Катет углового шва зависит от толщины привариваемого элемента. Для арматуры диаметром 12-16 мм он должен быть не менее 6 мм. При диаметре 20-25 мм – не менее 8 мм. Сварку закладных деталей выполняют аттестованные специалисты. Их квалификация подтверждается удостоверением.
Требования к контролю качества швов
Сварные соединения проверяются путем осмотра и инструментальным способом:
- визуальный осмотр – 100% швов;
- ультразвуковой контроль осуществляется выборочно, но не менее 10% деталей из партии;
- радиографический контроль используется для проверки ответственных конструкций (подкрановые балки, опоры покрытий).
Отраслевые стандарты запрещают использовать детали с такими дефектами сварных швов, как: трещины, независимо от длины и направления, непровары глубиной более 10% толщины шва, поры диаметром более 3 мм или групповая пористость, подрезы глубиной более 0,5 мм.
Требования к режимам сварки
Для изготовления деталей из стали Ст3 толщиной 10 мм рекомендуется придерживаться таких параметров ручной дуговой сварки электродами УОНИ-13/55:
- диаметр электрода – 4 мм;
- сила тока – 160-180 А;
- напряжение дуги – 24-26 В;
- скорость сварки – 12-15 м/час.
Отклонение от рекомендуемого режима приводит к перегреву металла, образованию закалочных структур, снижению пластичности.
Антикоррозийная защита
ГОСТ 23279-2012 рекомендует использовать горячее цинкование для защиты закладных деталей, которые эксплуатируются в следующих условиях:
- при повышенной влажности (более 75%);
- в среде агрессивных промышленных газов;
- в прибрежных морских зонах.
Толщина цинкового покрытия должна быть не менее 60 мкм для обычных условий и 80-100 мкм для защиты от воздействия агрессивных сред. Она проверяется магнитным толщиномером.
Срок службы оцинкованной закладной в бетоне превышает 50 лет. При отсутствии защиты от коррозии он составляет 15-25 лет в зависимости от условий эксплуатации.
Окраска
Это альтернатива цинкованию. Для защиты деталей используются следующие лакокрасочные покрытия:
- Грунт ГФ-021 или ЭП-0010 – наносится в 1 слой, толщиной 20-25 мкм.
- Эмаль ПФ-115 или ХВ-124 – наносится в 2 слоя, их общая толщина составляет 60-80 мкм.
Краска наносится после сварки и зачистки швов. Перед бетонированием нужно проверить равномерность защитного покрытия. Оголенные участки подкрашиваются. Окрашенные закладные детали служат 20-30 лет при условии качественного нанесения и отсутствия повреждений при монтаже.
Требования к защите резьбовых соединений
Резьбовые отверстия и шпильки защищаются консервирующими смазками или пластиковыми заглушками. Бетонное молоко не должно попадать в резьбу, так как очистка после затвердевания бетона практически невозможна.