

Общее понятие
Термин “вальцовка” происходит от слова “вал”. Контролируемая деформация листового металла достигается за счет воздействия дисковых, цилиндрических элементов, создающих давление определенной выраженности.
Метод универсален, подходит для работы с металлами различной толщины и типа, будь то нержавеющая, углеродистая сталь, алюминий, медь, различные цветные сплавы. Если для обрабатываемой заготовки характерна высокая хрупкость, допустим ее предварительный нагрев, повышающий пластичность.
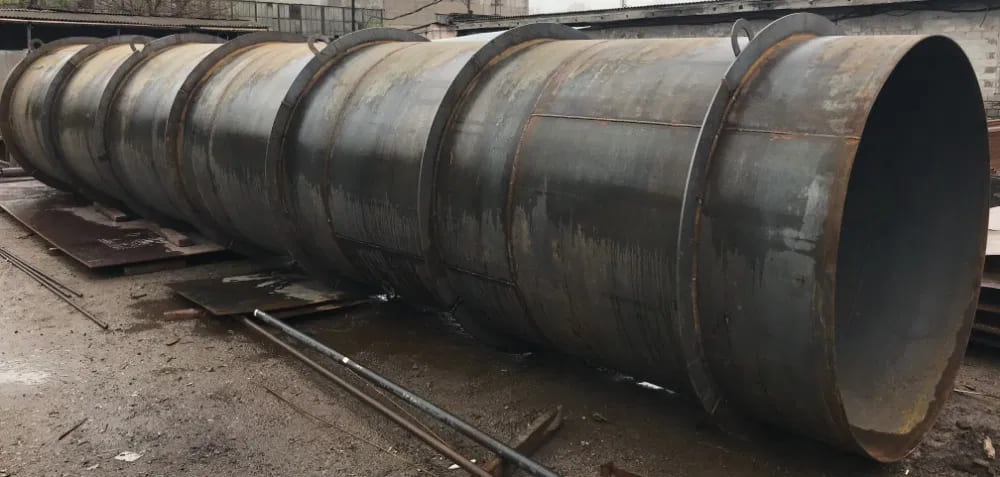
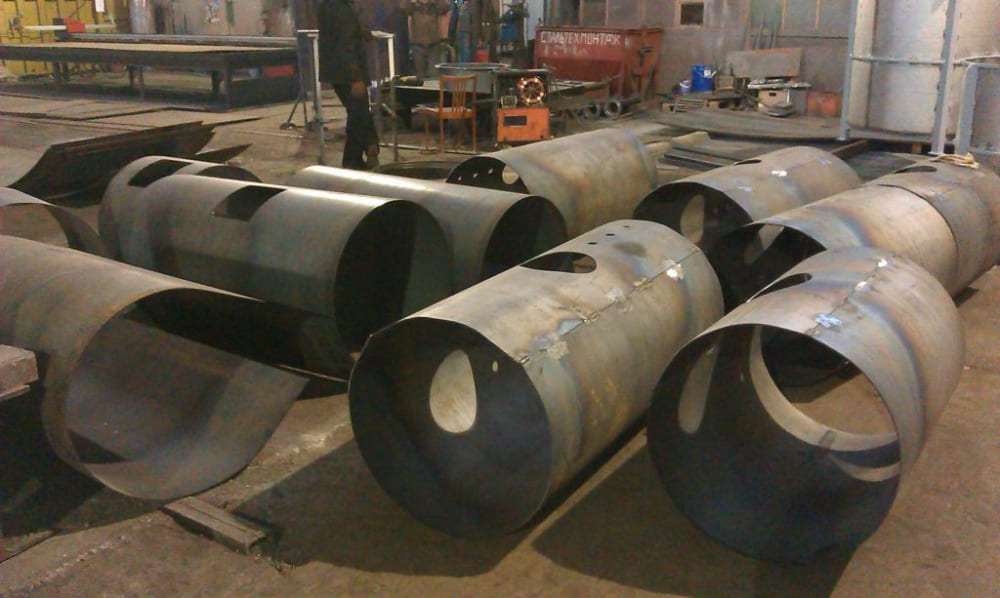
В процессе обработки формируются полые изделия, конфигурация которых – конус или цилиндр. Метод подходит для выпуска бочек, каналов воздуховодов, труб, элементов различных инженерных систем и коммуникаций. Продукция востребована в электроэнергетике, коммунальном хозяйстве, судостроении и множестве других отраслей, вплоть до наиболее технологичных.
Преимущества
Достоинства вальцовки выглядят следующим образом:
- Экономичность. Траты энергии минимальны, что снижает стоимость готовой продукции.
- Сохранение целостности поверхности. Несмотря на интенсивность воздействия, оно оказывается достаточно щадящим, мягким, не сопряженным с появлением царапин, вмятин и других дефектов. Это исключает необходимость в финишной доводке, полировке, шлифовке.
- Сохранение структурной целостности. Не ухудшаются исходные прочностные и другие важные параметры заготовки.
- Простота реализации. Справиться с задачей сможет даже персонал невысокой квалификации. Также допустима полная автоматизация.
- Отсутствие швов. В отличие от сварки, метод не сопряжен с образованием швов, ослабляющих готовое изделие, способных нарушить его герметичность, провоцирующих протечки. Это особенно важно для трубопроводных систем.
Выбор оборудования
При подборе вальцовочных станков необходимо руководствоваться множеством критериев. Наиболее значимые – толщина металлического листа, его габариты и тип металла. Ошибка способна привести к неконтролируемой деформации, поломке оборудования. Для исключения проблем следует ответственно отнестись к выбору вальцов, учесть все их параметры.
Тип
Конфигураций множество. Например, вальцы могут иметь форму цилиндров, конусов, сложное профилирование. Тип должен соотноситься с классом металла и его толщиной. Для профилированных листов оптимально подойдут соответствующие вальцы, а цилиндрические – для идентичных по толщине.
Диаметр
Вальцы малого диаметра оптимально подойдут для тонких листов, большого – толстых. Правильное соотношение диаметра и толщины гарантирует идеальный результат, ровные, гладкие поверхности, исключает случайные деформации.
Материал
Напрямую влияет на долговечность вальцов. Если станок используется регулярно, приходится часто работать с твердыми металлами, углеродистыми сталями, титаном, требуются вальцы из сплавов с увеличенным содержанием молибдена, ванадия, хрома.
Оборудование и толщина листа
При выборе производственных станков нужно учитывать толщину листа. Это позволит добиться хорошего результата без дополнительных расходов. Для тонких заготовок подойдут следующие устройства:
- Ручные трехвалковые. Максимально компактные, легкие, конструктивно простые и недорогие. Не требуют подключения к сети, могут использоваться непосредственно на месте проведения работ, на строительной, производственной площадке. Главный минус – ограниченная производительность. Впрочем, для изготовления малых партий деталей из листов толщиной не больше 2 миллиметров, они подойдут на 100%.
- Электромеханические трехвалковые. Укомплектованы электрическим приводом, увеличивающим производительность и усилие. Оно достаточно для взаимодействия с 3-миллиметровыми стальными листами.
- Промышленные трехвалковые. Комплектуются парой валов, расположенных друг над другом. Конфигурация помогает оптимизировать производственный процесс, для изготовления детали хватает одного прохода.
Оборудование для толстых листов
Работа с заготовками большой толщины сложнее. Они характеризуются ограниченной гибкостью, требуют увеличения времени и силы механического воздействия. Наибольшее распространение получили промышленные трехвалковые установки. Тип привода – электрический или гидравлически, мощности достаточно для выпуска толстостенных труб, металлоизделий для сложных эксплуатационных условий.
Для выпуска крупных партий продукции рекомендуется использовать гидравлические четырехвалковые вальцы. Наиболее технологичными являются модели с программным управлением, допускающим тонкую настройку и полную автоматизацию производственного процесса.
Проверка качества
Определить правильность выбора станка можно, проанализировав характеристики готовой продукции. Она признается качественной при выполнении следующих условий:
- Соответствие фактической геометрии проектным требованиям. Не допускаются отклонения по габаритам, радиусам кривизны.
- Отсутствие волнистости. Деформации должны равномерно распределяться по всей плоскости детали. Это важно как для общей эстетики, так и для общей структурной прочности.
- Сохранение исходной толщины в процессе деформации. Допускаются только незначительное утончение. Это особенно важно для деталей, подверженных в процессе эксплуатации высоким нагрузкам, гидравлическим, механическим.
Для определения качества также проводится визуальный осмотр. На поверхности готовой детали не должно быть задиров, трещин, царапин и других изъянов.