
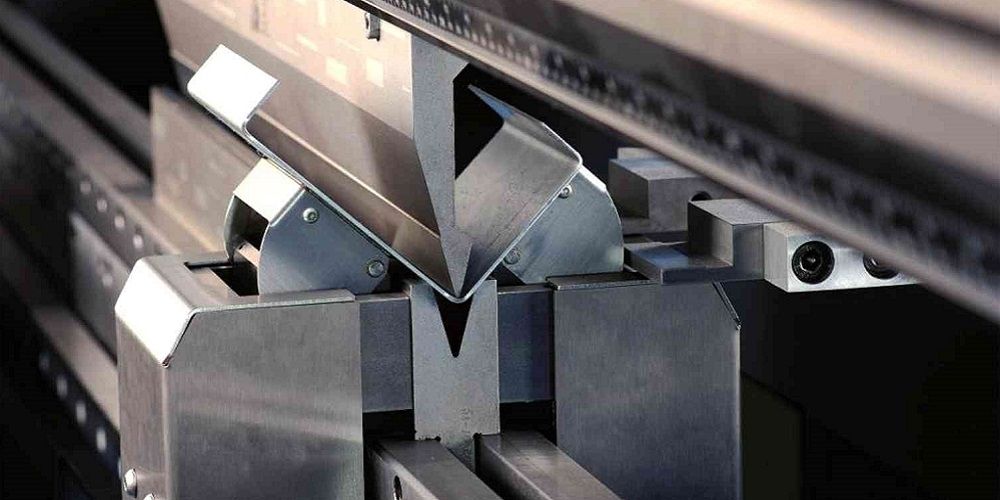

Гибка – технология обработки заготовок из металла с целью получения из них деталей определенной конфигурации. Качество деталей определяется точностью работы. От чего она зависит? Как контролировать точность, чтобы исключить выпуск бракованной продукции?
Основные этапы
Чтобы свести к минимуму риск испортить заготовку, необходимо ответственно отнестись к процессу, придерживаться следующего порядка действий:
- Подготовка. Подбор оборудования, разработка технологической схемы, в которой закреплены все тонкости, коэффициенты, радиусы гибки.
- Разметка и раскрой. Лист подготавливается к обработке, его конфигурация изменяется в соответствии с чертежами, наносятся линии и точки, в которых будет прикладываться механическое усилие.
- Гибка. Для этого используются ручные, электрические, гидравлические станки, ролики, штампы.
- Проверка. Визуальное и инструментальное обследование позволяет специалисту убедиться в качестве детали. Ее геометрические параметры должны соответствовать проектным требованиям. Недопустимы дефекты, трещины, деформации.
Контролируемые параметры
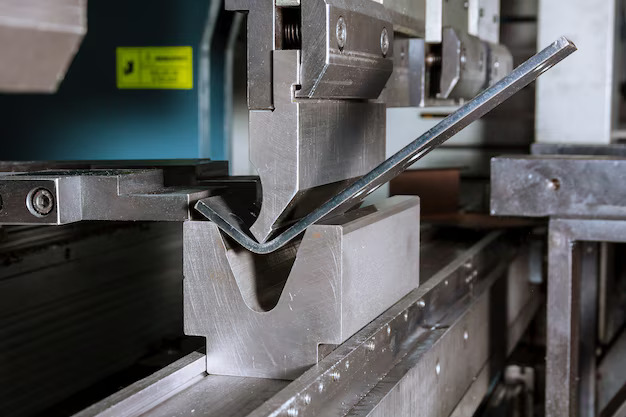
Основной проверяемый показатель – угол сгибания. Необходимое значение закреплено в чертежах, в них же – допустимые отклонения. Чтобы добиться идеала, нужно учитывать пружинистость металла. Без нагрузки он стремится вернуться в исходное состояние. Если требуемый угол сгибания – 90 градусов, то в процессе обработки это значение превышается на 2–3 градуса, которые будут устранены за счет пружинистости. Конечно, это приблизительные значения. Конкретные – определяются конкретной заготовкой, типом металла, толщиной, структурой.
Помимо угла, проверяются следующие характеристики:
- Радиус. Внешний и внутренний. Максимальные значения определяются материалом, их превышения – недопустимы, сопряжены с образованием трещин, структурными повреждениями. По всей протяженности области сгибания радиус должен быть одинаковым, чтобы исключить неравномерное распределение нагрузки.
- Линейные размеры. Они также должны соответствовать проектным требованиям. Значительные отклонения не позволят использовать деталь по назначению.
- Истончение металла. Гибка – процесс, сопряженный с растяжением внешних слоев заготовки и сжатием – внутренних. Избежать этого невозможно, однако, выраженность должна строго контролироваться. Допустимый максимум истончения – четверть от исходной толщины, в некоторых случаях – 10–15 процентов. Превышение – чревато сильным снижением прочностных характеристик.
- Состояние поверхности. В зависимости от требований к детали, используется визуальный и инструментальный контроль. Недопустимы трещины, следы перегрева, окалина, отслоения декоративно-защитного покрытия и другие дефекты.
Способы контроля
Наиболее простой метод проверки качества – визуальный. Специалист, в условиях хорошего освещения, внимательно осматривает деталь на предмет трещин, короблений и других дефектов, свидетельствующих о нарушениях технологии. При проверке соответствия требуемым геометрическим параметрам используется специализированный измерительный инструмент, в частности:
- Угломеры. Как правило, цифровые. Они фиксируют даже минимальные отклонения от угла сгиба, измеряющиеся сотыми долями градуса.
- Микрометры, штангенциркули, линейки. Позволяют определить линейные габариты, убедиться, что они не расходятся с параметрами, закрепленными в чертежах.
- Контрольные лекала, эталонные образцы. Новая деталь сравнивается с ними.
При проверке наиболее ответственных изделий применяются технологии неразрушающего контроля, помогающие обнаружить не только внешние, но и внутренние дефекты. Примеры – ультразвук, рентген.
Возможные повреждения
Качество гибки определяется не только соответствием требуемым геометрическим параметрам, но и отсутствием дефектов. Согласно статистике, наиболее распространенными являются следующие:
- Трещины. Самые опасные. Треснутая деталь может разрушиться даже при небольшом внешнем давлении, статическом или динамическом. Ее использование недопустимо.
- Деформации, потертости, царапины. Как правило, возникают из-за использования оборудования низкого качества, его неправильной настройки, загрязнений оснастки.
- Появление гофр. Актуально для гибки труб. Область гибки оказывается не гладкой, а со множеством складок. Проблема вызвана нарушениями технологических инструкций, использованием оснастки низкого качества.
- Плоскостные отклонения. В основном они характерны для заготовок с тонкими стенками, вызваны внутренними структурными напряжениями.
Повышение точности
Основной способ повысить точность гибки – использование современного оборудования, в том числе компьютеризованного, с ЧПУ, привлечение операторов высокой квалификации. Хорошие результаты дает предварительная подготовка листа, позволяющая управлять внутренними напряжениями. Простейший пример – нагрев.
Перед активацией станка необходимо убедиться в правильности настроек. Фактор, о котором многие забывают – внешние условия. Отклонения зачастую образуются из-за того, что влажность и температура в цеху или мастерской не соответствуют нормам. Высокое содержание влаги в воздухе провоцирует коррозию и разрушение заготовки, температура – неконтролируемое термическое расширение.
Подведение итогов
Проверка качества гибки – не формальная процедура, а комплексный процесс, позволяющий получить деталь высочайшего качества, соответствующую ГОСТ, на 100% адаптированную к предстоящим нагрузкам, условиям эксплуатации. Рекомендуется использовать максимум доступных методов контроля, при обнаружении отклонений – скорректировать процесс гибки, поменять оснастку, перенастроить оборудование.