
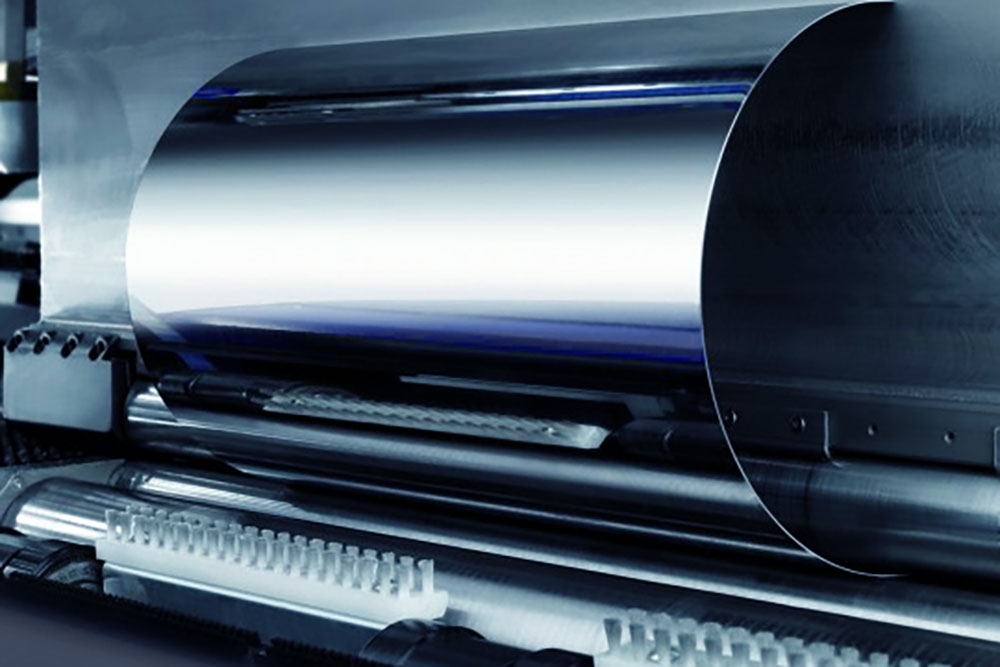

Вальцовка – методика обработки различных материалов, в первую очередь – композитов и металлов, предполагающая их пластическую деформацию. В качестве заготовок выступают листы, пропуск которых через валы позволяют получить цилиндрические, конические и другие детали.
Как правило, обработка не предполагает нагрева заготовки, но в некоторых случаях – металл нагревается для повышения пластичности. Что еще необходимо знать о вальцовке? Какими преимуществами она обладает? В каких промышленных областях используется?
Общее понятие
Суть метода – пластическая деформация пропуском металлического листа через несколько вращающихся валков определенного диаметра. В большинстве случаев он не предполагает предварительного нагрева, но иногда – без него не обойтись. Речь идет о модифицированных сплавах высокой твердости, прочности с ограниченной пластичностью, листов с толщиной более 6 миллиметров. Достаточная температура нагрева – 250-300 градусов. Она достаточна для повышения пластичности, но не сопряжена с образованием невыводимой окалины.
Материалы
Методика на 100% совместима со следующими материалами:
- Инструментальные, быстрорежущие стали с повышенным содержанием углерода. Пластичны и доступны. Допустима работа с листами, толщина которых составляет от нескольких миллиметров до сантиметров.
- Нержавеющие стали. Обработка не сказывается на исходной коррозионной стойкости, материал остается невосприимчив к веществам с высокой окислительной активностью.
- Алюминий. Мягкий и податливый металл. Основное требование – строгий контроль параметров вальцовки, чтобы исключить образование поверхностных и структурных трещин.
- Титан. Очень прочный металл, востребованный в наиболее ответственных отраслях, вплоть до авиации и космонавтики. Несмотря на прочность, усилие, создаваемое вальцами, достаточно для его контролируемой пластической деформации.
- Медь и сплавы на ее основе. Общая особенность – мягкость. Большое усилие не требуется, но нужен тщательный контроль состояния вальцов. На них не должно быть заусенцев и других дефектов, требуется идеальная полировка, исключающая повреждения заготовки. При большой толщине медного листа, особых требованиях к качеству детали рекомендуется предварительный нагрев.
- Марганцевые сплавы. Их характерная черта – пружинистость. Чтобы нивелировать внутренние напряжения, зафиксировать достигнутую геометрию детали, зачастую приходится повторять прокатку несколько раз.
Обеспечена совместимость и с другими материалами, композитами, пластиками. Параметры конкретного процесса подбираются индивидуально, в зависимости от исходной толщины, габаритов, твердости обрабатываемой заготовки, конфигурации конечной детали. Задача специалиста – подобрать подходящее количество вальцов, их диаметры, точно выставить зазоры. Также нужно четко определить степень прижима, количество проходов заготовки через вальцы, скорость ее подачи.
Преимущества
Востребованность методики объясняется ее многочисленными достоинствами, наиболее значимые из которых – следующие:
- Сохранение прочностных характеристик заготовки. Пластическое воздействие, в отличие от выраженного термического, не приводит к изменению физических, химических и других свойств.
- Точность обработки. Современные автоматизированные станки позволяют соблюдать допуски в доли миллиметра. Готовая деталь идеально соответствует чертежам, исключены расхождения по толщине, радиусу изгиба.
- Снижение себестоимости готовой продукции. Достигается оно за счет сокращения трудоемкости, временных вложений, сторонних потерь материала. Вальцы, создающие усилие, достаточное для пластической деформации, почти не подвержены износу. В подавляющем большинстве случаев, замена им требуется не из-за выработки эксплуатационного ресурса, а из-за изменения специфики производственного процесса.
- Высокое качество обработки. В финишной шлифовке, полировке нет необходимости, при должном качестве заготовки. Мягкость механического воздействия исключает появление царапин, трещин и других дефектов, требующих устранения.
- Минимальный риск брака, порчи заготовки. На 100% исключить потенциальные финансовые потери можно правильной настройкой станка. Большого опыта при этом она не потребует.
- Отсутствие швов. Структура детали, изготовленной по методу вальцовки, однородна и неразрывна, не предполагает швов и стыков. Это положительно сказывается на прочностных характеристиках, исключает протечки, что особенно актуально при производстве труб, емкостей, резервуаров.
- Отсутствие внутренних остаточных напряжений. Это исключает деформацию детали в процессе эксплуатации, ее конфигурация стабильна.
Также необходимо обратить внимание на универсальность и доступность технологии. Промышленные предприятия используют мощные автоматизированные станки, в том числе – с программным управлением. Небольшим мастерским будет достаточно недорогих ручных моделей. Их производительность невысока, но достаточно для мелкосерийного выпуска, обработки заготовок, толщина которых составляет 2-3 миллиметра.
Оборудование
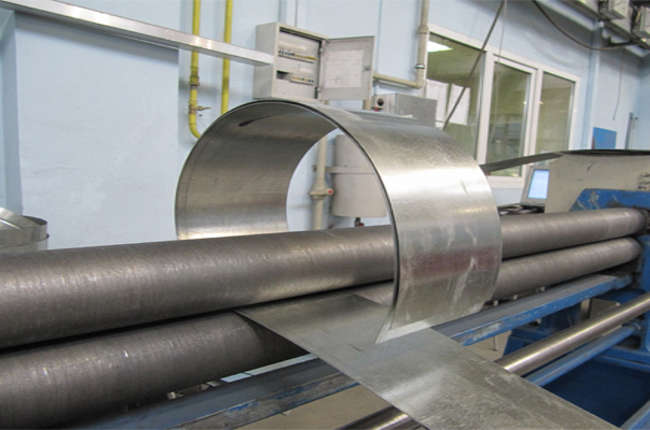
Простейший станок – ручной. Вальцовка осуществляется за счет мускульного усилия, так что устройство подходит только для штучного и мелкосерийного производства из заготовок не толще двух-трех миллиметров. Впрочем, недостатки компенсируются простотой, доступностью и надежностью.
Крупные предприятия, ориентированные на крупносерийный выпуск, используют электрические и гидравлические станки. Наиболее технологичные – последние. Они экономичны, поддерживают алгоритмы ЧПУ, что позволяет с высокой точностью выпускать детали очень сложной конфигурации.
Практический алгоритм
Практическая реализация методики предполагает последовательное выполнение следующих операций:
- Подготовка. Качество конечного изделия в значительной степени зависит от состояния заготовки. Ее геометрия должна соответствовать проектным расчетам. Недопустимо наличие загрязнений, коррозии, окалины и других дефектов. Даже небольшие повреждения способны привести к неравномерному распределению нагрузки, из-за чего не удастся достичь нужной формы.
- Настройка станка. Оператору нужно точно позиционировать вальцы, скорректировать зазоры, определить скорость, с которой они должны вращаться. Для особо ответственных изделий дополнительно применяется предварительная калибровка, исключающая даже незначительные погрешности и отклонения от проекта.
- Прокатка. Количество циклов зависит от требований к готовой детали, толщины металла. После каждого прохода проводятся замеры, контролируются радиусы изгиба. Недопустимо сильное повышение давления для экономии времени, уменьшения числа прокатов. Такой подход чреват появлением внутренних напряжений, порчей материала.
- Финальный контроль качества. По завершении всех циклов проката снимаются окончательные мерки. При обнаружении небольших отклонений – проводится дополнительная обработка.
Перспективы
Несмотря на множество преимуществ, технология продолжает совершенствоваться. Модификации направлены в первую очередь на снижение энергетических расходов и повышение качества готовых изделий. Для этого широко внедряются автоматизированные станки с программным управлением, поддерживающие функции рекуперации. Одна из последних тенденций – задействование систем искусственного интеллекта, машинного обучения. Электроника анализирует специфику производственного процесса, качество изделий, вносит коррективы, направленные на улучшение результатов.
Подведение итогов
Вальцевание, несмотря на техническую простоту – одна из наиболее совершенных методик обработки металла. Еще больше раскрыть ее потенциал помогут современные разработки, ИИ и автоматизация. Все идеи, которые несколько лет назад существовали только в теории, в последние годы – находят практическое подтверждение. Обработка востребована на предприятиях совершенно разной специфики, от автомобильных заводов до концернов, занимающихся выпуском трубного проката, портативной электроники, мелких метизов.