

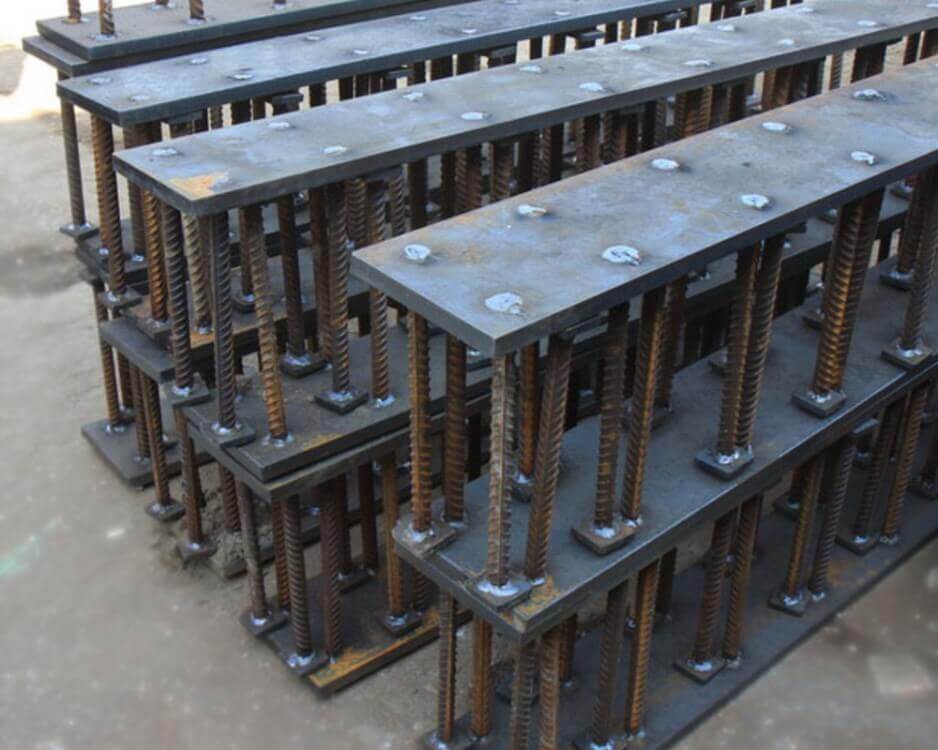
Закладные детали – это металлические элементы, которые монтируются в бетонные конструкции на этапе заливки. От них зависит прочность инженерных систем, технологического оборудования. Поэтому нарушение технологии или неправильный выбор метода сварки закладных элементов приводит к разрушению узлов крепления.
И для предупреждения этого нужно разобраться в технологиях сварки закладных деталей. Как ручная дуговая, полуавтоматическая и автоматическая сварка влияют на прочность соединений. Также важно учесть нормативы ГОСТ по дефектам швов и методам контроля их качества.
Почему качество сварки играет важную роль
Закладная деталь работает в агрессивной среде. Бетон создает щелочную реакцию с pH до 12-13, что ускоряет коррозию металла. Перепады температуры от -40°C до +60°C приводят к появлению напряжений в зоне сварного шва. Вибрационные нагрузки от ветра, движения людей, работы оборудования постоянно испытывают соединение на усталость.
Требования нормативов к сварке закладных деталей
ГОСТ 10922-2012 предъявляет такие требования к сварке закладных деталей:
- глубина провара должна составлять не менее 80% толщины свариваемого металла;
- максимально допустимый размер пор – 3 мм при диаметре электрода 4-5 мм;
- шлаковые включения не должны превышать 10% длины шва;
- отклонение от проектной геометрии шва – не более 2 мм.
СП 70.13330.2012 требует обязательного контроля каждого 10-го сварного соединения неразрушающими методами. В ответственных конструкциях (высотные здания, промышленные объекты) проверяется 100% швов.
Ручная дуговая сварка покрытыми электродами
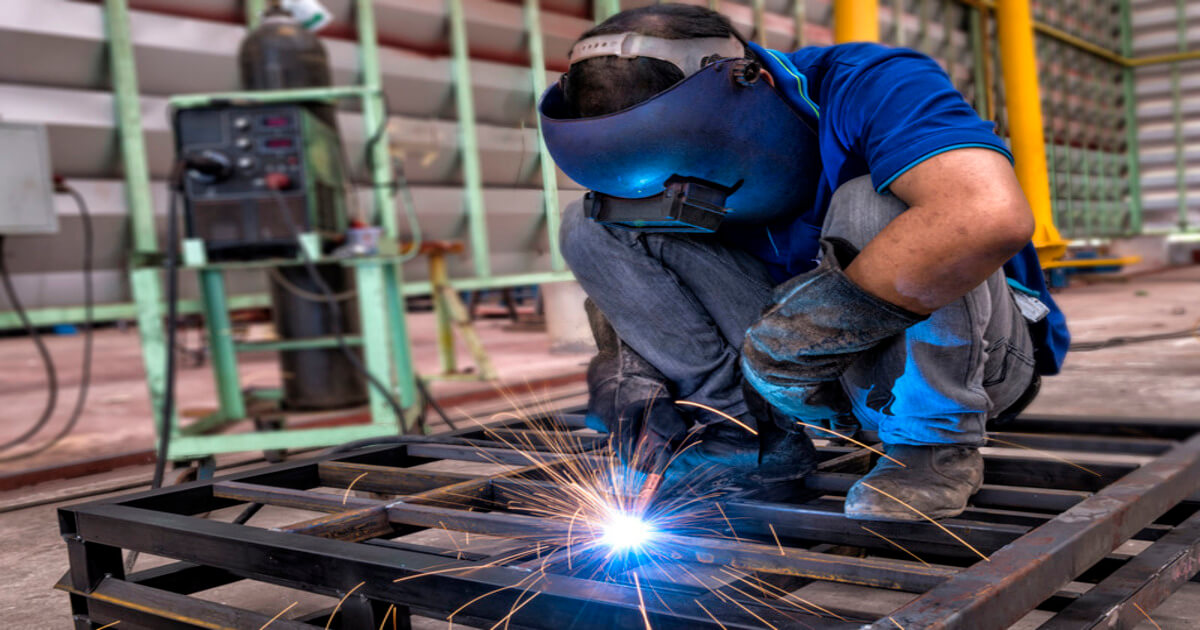
Это классическая технология, которая остается востребованной. Она основана на плавлении металла электрической дугой между покрытым электродом и свариваемой деталью.
Ручная дуговая сварка незаменима в следующих случаях:
- монтаж закладных деталей в труднодоступных местах (углы, перекрытия, колонны);
- работа на высоте без возможности подключения полуавтомата;
- небольшие объемы (до 50 закладных деталей на объект);
- сварка в полевых условиях при отсутствии стационарного электропитания.
Но качество швов зависит от квалификации сварщика.
Преимущества и ограничения метода
У ручной дуговой сварки следующие преимущества:
- мобильность оборудования (инвертор весит 5-8 кг);
- возможность выполнять работы в условиях ограниченного пространства;
- возможность сварки в ветреную погоду благодаря наличию защитного покрытия на электродах;
- доступная цена оборудования.
Но у этого метода есть и минусы. К ним относится:
- низкая скорость (производительность 1,5-2 кг наплавленного металла в час);
- зависимость качества от квалификации сварщика;
- необходимость частой смены электродов;
- образование шлаковой корки, которую нужно удалять после каждого прохода.
Эти факторы нужно учитывать при использовании ручной сварки для производства закладных деталей.
Полуавтоматическая сварка в среде защитных газов
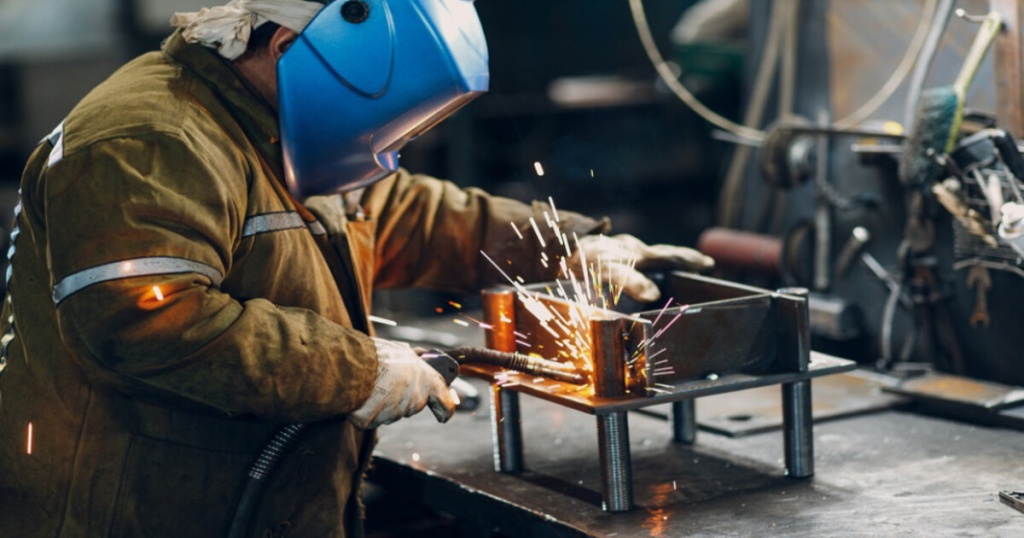
Полуавтоматическая сварка используется для серийного изготовления закладных деталей. Технология основана на непрерывной подаче проволоки через горелку в зону сварки, которая защищена инертным газом (аргон, углекислота или их смесь).
Почему полуавтомат эффективнее для серийного производства
При использовании полуавтомата производительность возрастает до 4-5 кг наплавленного металла в час. Это в 2,5 раза быстрее ручной сварки. Но специалист контролирует только положение горелки и скорость движения, а подача проволоки и газа автоматизированы. Это снижает влияние человеческого фактора на качество шва.
Технические параметры режима сварки
Для производства закладных деталей из стали Ст3 толщиной 6-10 мм оптимальными считаются следующие настройки:
- сила тока – 180-220 А;
- напряжение дуги – 22-26 В;
- скорость подачи проволоки – 6-8 м/мин;
- расход защитного газа – 10-12 л/мин;
- диаметр проволоки – 1,2 мм.
Для сварки закладных деталей из нержавеющей стали используется аргон с добавлением 2% кислорода. Такая смесь стабилизирует дугу и предотвращает образование пор в шве.
Особенности работы с разными марками стали
Конструкционные стали Ст3, 09Г2С, 10ХСНД хорошо свариваются в среде углекислого газа. Низколегированные стали требуют использования смеси Ar и 18% CO₂ для снижения разбрызгивания металла. Высоколегированные аустенитные стали (12Х18Н10Т) варятся только в защитной среде аргона с примесью гелия.
Автоматическая и роботизированная сварка
Крупные предприятия внедряют автоматическую сварку закладных деталей для повышения стабильности качества. Роботизированные комплексы выполняют до 95% операций без участия оператора.
Когда оправдано внедрение роботов
Автоматизация рентабельна в следующих условиях:
- серийное производство от 500 однотипных деталей в месяц;
- сложная геометрия швов (криволинейные, пространственные);
- высокие требования к повторяемости параметров;
- дефицит квалифицированных сварщиков.
Но важно своевременно обслуживать, калибровать роботизированные комплексы. Это залог поддержания стабильности производства закладных деталей.
Технологические возможности роботизированных систем
У современных роботов есть такие функции:
- адаптивное управление траекторией с учетом геометрии детали;
- автоматическая коррекция параметров при изменении зазоров;
- синхронная сварка двумя горелками для ускорения производства;
- бесконтактный контроль качества швов в режиме реального времени.
Системы технического зрения сканируют деталь перед сваркой, определяют положение кромок с точностью до 0,1 мм и строят оптимальную траекторию движения горелки. Это исключает влияние человеческого фактора на производство закладных деталей.
Контактная точечная сварка для соединения элементов
Контактная сварка применяется для крепления дополнительных элементов к основанию закладной детали – анкерных пластин, монтажных проушин, арматурных выпусков.
Принцип работы и специфика применения метода
Технология основана на нагреве металла проходящим через него электрическим током. Два электрода сжимают детали с усилием 2-5 кН и пропускают импульс тока силой 8-12 кА в течение 0,2-0,5 секунд. Металл в точке контакта расплавляется и образует сварное соединение. Этот метод зачастую используется для:
- приварки закладных пластин к арматурным каркасам;
- крепления монтажных петель толщиной до 8 мм;
- соединения листового металла толщиной 1-4 мм.
У контактно точечной сварки такие преимущества по сравнению с дуговыми методами:
- высокая скорость (цикл сварки продолжается 0,5-2 секунды);
- отсутствие деформаций из-за локального нагрева;
- не нужно использовать защитный газ или электроды;
- минимальные требования к квалификации оператора.
Но у контактно точечной сварки есть недостаток. Это ограничение по толщине металла (до 8 мм для стандартного оборудования) и невозможность формирования длинных швов.
Современные тенденции в технологии сварки
Сварочные технологии движутся в сторону цифровизации и автоматизации. Появляются гибридные методы, которые совмещают лазерное и дуговое воздействие. Они обеспечивают глубину провара до 15 мм при скорости сварки 2 м/мин.
Системы мониторинга в реальном времени контролируют 12 параметров, включая:
- силу тока;
- напряжение;
- скорость подачи проволоки;
- температуру детали.
При отклонении хотя бы одного параметра на 5% от нормы система автоматически корректирует режим или останавливает производство закладных деталей.
Новые присадочные материалы с редкоземельными металлами повышают прочность шва на 15-20% без увеличения толщины. Порошковые проволоки с флюсом внутри позволяют сваривать элементы без защитного газа, что упрощает работу на открытых площадках.
Качественная сварка закладных деталей – это результат правильного выбора технологии, точной настройки оборудования и контроля на каждом этапе. Экономия на квалификации сварщиков или материалах приводит к расходам на устранение дефектов.