
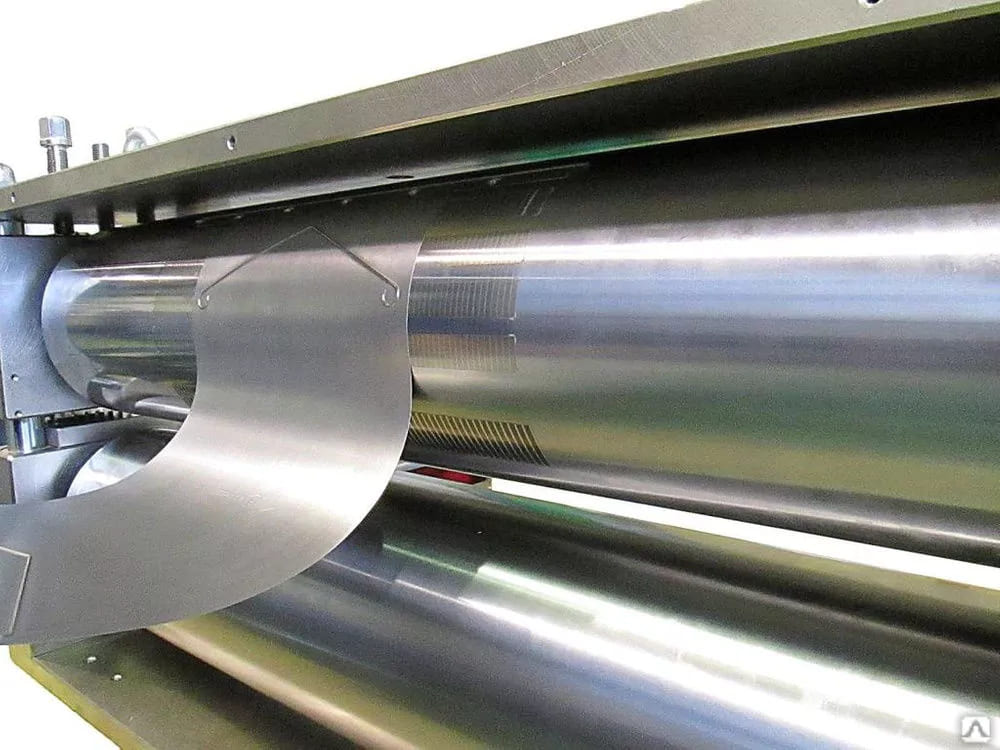

Вальцовка металла – методика обработки, предполагающая пропуск листовой заготовки через комплекс валков. Выраженность механического воздействия оказывается достаточной для контролируемой деформации, придания листу определенной формы.
Стандарт – холодная вальцовка, однако, при работе с особо прочными, упругими материалами допустим предварительный нагрев, повышающий пластичность. Технология востребована в различных сферах промышленности и производства. В частности, с ее помощью делаются трубы различных диаметров, резервуары для хранения питьевых и технических жидкостей, корпуса машин, станков. Почему именно этот метод является оптимальным? Чем он лучше аналогов?
Общие преимущества
Востребованность вальцовки объясняется многочисленными достоинствами. Наиболее значимые – выглядят следующим образом:
- Высокая точность. Возможно изготовление деталей даже сложной конфигурации. Допуски измеряются десятыми долями миллиметра. Изделия подходят даже для ответственных систем.
- Экономия материала. Отходы сырья отсутствуют, либо сведены к минимуму.
- Скорость. На хорошо отлаженном станке процесс занимает считанные минуты. Вдобавок существует возможность автоматизации, задействования оборудования с ЧПУ, функционирующего без контроля со стороны оператора.
- Универсальность. Вальцовка подходит для производства различных изделий, независимо от формы, типа металла. При исходной низкой пластичности материала ее можно увеличить нагревом.
Вальцовка в производстве труб
Вальцовка – максимально универсальная и технологичная методика. Использовать ее можно при изготовлении труб, различных по сечению, от бытовых до магистральных, толщине стенок. Вторичен и профиль. Возможно формирование изделий не только стандартного круглого сечения, но и овального, квадратного, прямоугольного. Принцип предполагает загиб листовой заготовки в цилиндр и формирование ровного сварного шва по всей длине стыка. Достоинства труб, выпущенных по такому методу, выглядят следующим образом:
- Повышенная прочность к разрывным нагрузкам. У аналогов, сваренных из нескольких сегментов, этот показатель почти на треть ниже.
- Максимальная точность геометрии. Возможные отклонения от исходных чертежей измеряются долями миллиметра. Это снижает уровень гидравлического сопротивления, упрощает монтаж, обеспечивает равномерность потока рабочей среды, что сводит к минимуму посторонние шумы и вибрации.
- Структурная однородность. Основой трубы, по сути, является цельный стальной лист. Это важно для прочностных характеристик, простоты сварки нескольких сегментов в общую систему, коррозионной стойкости.
Специальное применение
Вальцовка подходит не только непосредственно для изготовления труб, но и для их модификации, выполнения вспомогательных операций, расширяющих функционал, упрощающих выполнение монтажных операций, повышающих надежность.
Например, на вальцовочном станке можно сформировать точечные деформации, сужения и расширения, выполняющие функции ребер жесткости. Распространены также другие варианты применения:
- Торцовка небольших металлических труб. Зачастую таковые являются основой бытовых отопительных систем. Торцовка – максимально надежная альтернатива заглушке, на 100% исключающая опасность разгерметизации, прорыва и протечки.
- Формирование концевых сужений и расширений. Они нужны для монтажа контрольно-измерительных приборов, например, счетчиков и манометров, подключений к соседним сегментам, отличным по диаметру.
- Формирование фланцевой конфигурации на торцах труб. Она необходима для обеспечения надежности монтажа фланца без использования сварки. Такая технология проще, быстрее, при этом гарантирует абсолютную герметичность, надежность.
Вальцовка в производстве резервуаров
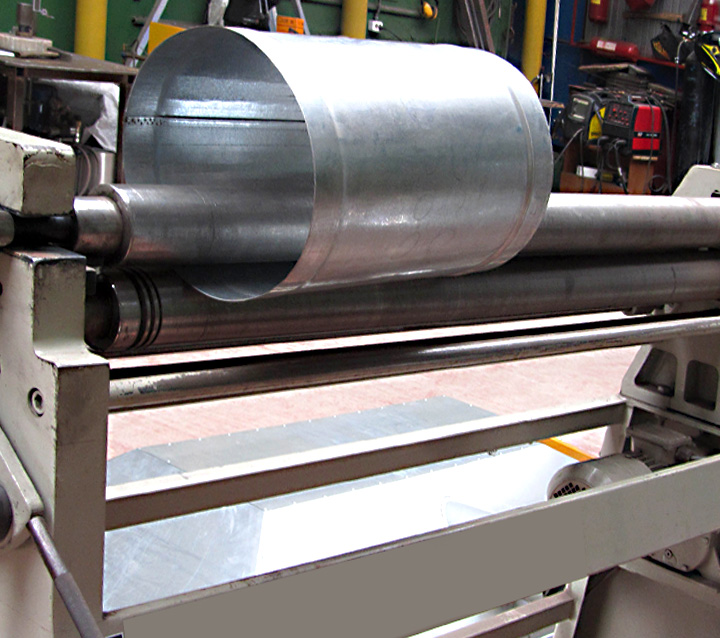
В данном случае используется тот же принцип, что и в предыдущем. Основа большинства резервуаров, как и труб – цилиндр. Материал, соответствующий типу хранимого сырья, изгибается, продольный стык – заваривается, создается прочное соединение. Такая конструкция проста, однако, максимально надежна, выдерживает интенсивные механические нагрузки, внутреннее и внешнее гидростатическое давление. Ограничения по объему резервуаров отсутствуют, он может составлять и 1-2 кубических метра, и несколько сотен.
Вальцовка подходит для изготовления как цилиндрических стен, так и вспомогательных элементов. К категории таковых относятся уголковые профили, обеспечивающие конструктивную жесткость, фитинги, патрубки для подвода труб, подключения контрольно-измерительного оборудования.
Большую роль играет универсальность вальцовки. Допустима обработка даже специальных сплавов, материалов с максимальной стойкостью к коррозии. Они востребованы при сборке резервуаров для жидкостей с высокой окислительной активностью. Пример – нержавеющие стали, уязвимые для термических нагрузок, что ограничивает производство резервуаров сварным методом.
Вальцовка в производстве корпусов
Судостроение, автомобилестроение, станкостроение – сферы, где актуальна вальцовка, предельно разнообразны. Она подходит для создания как несущих корпусов, используемых для крепления прочих узлов и агрегатов, так и обычных, не находящихся под нагрузкой. Ограничения по сложности конфигурации отсутствуют. При правильной настройке станок позволяет получить деталь конической, цилиндрической формы.
Вальцовка может быть как самостоятельной технологией в производстве корпусов, так и вспомогательной, комбинироваться со сваркой, штамповкой или литьем. Чаще всего вальцовкой выпускают корпуса следующих агрегатов:
- Турбины, в том числе крупногабаритные, повышенной мощности, подверженные значительным вибрационным нагрузкам. Неразрывность, целостность структуры, минимум сварных и стыковых соединений исключает разрушение, продлевает срок службы.
- Насосы, вне зависимости от мощности и специфики перекачиваемой среды. Возможно создание корпуса с повышенной коррозионной стойкостью или прочностью.
- Котлы, теплообменники, вне зависимости от максимальной температуры. Деформации корпуса, вызванные термическим воздействием, общим или точечным, исключены.
- Двигатели. Как и в предыдущих случаях, метод актуален для всех силовых установок, дизельных, газовых, бензиновых, электрических, вне зависимости от мощности, выраженности вибраций и нагрева.
Требования к технологии
Чтобы реализовать все преимущества вальцовки, получить трубы, корпуса и резервуары надлежащего качества, соответствующие требованиям и стандартам, нужно соблюдать все принципы метода. В первую очередь это касается подготовки и настройки оборудования. Типы валков, зазоры между ними – все это должно соответствовать конфигурации изделия.
Недопустимо использование изношенных вальцов, на поверхности которых есть заусенцы и неровности. Они могут поцарапать, повредить заготовку, нарушить исходные характеристики материала. Например, царапина на защитном покрытии приведет к потере им коррозионной стойкости.
Крайне внимательно нужно подходить к нагреву заготовки для повышения пластичности. Технология хорошо подходит для черных сталей или титана, но не всегда совместима с легированными сплавами. Термическая нагрузка может ухудшить исходные свойства, нарушить кристаллическую решетку, снизить прочность, сопротивляемость коррозии.