
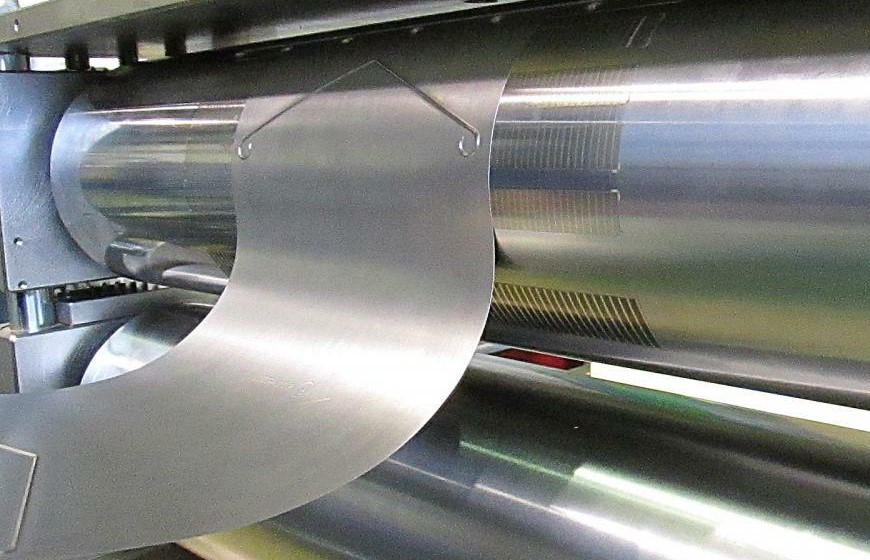

Вальцовка – распространенная технология обработки листового металла. Для ее выполнения используется станок, укомплектованный валами и вальцами, что и дало методике название. Элементы создают давление, обеспечивают контролируемую пластическую деформацию материала, которым может быть сталь высокой или низкой степени легирования, алюминий, титан, цветной сплав.
Чтобы заготовки превратились в детали, на 100% соответствующие проектным требованиям, обладающие соответствующей геометрией, прочностью, способностью выдержать внешние нагрузки, необходимо ответственно подойти к процессу, полностью исключить ошибки. В чем именно заключаются ошибки? Как их избежать?
Вальцовка металла: классификация и ошибки
Специфика обработки давлением определяется типом материала. Наиболее просты в этом смысле стали низкой степени легирования. Содержание углерода минимально, благодаря чему они максимально пластичны, конфигурация листа меняется быстро и точно.
Легированные стали – другое дело. Легирующие добавки повышают прочность, стойкость к коррозионным воздействиям, но вместе с тем – хрупкость. Чтобы исключить порчу заготовки, при его вальцовке рекомендуется соблюдать несколько принципов:
- Нагрев до 700-800 градусов. Термическое воздействие обеспечивает пластичность листа, он гнется без образования трещин.
- Полировка по факту завершения вальцовки. Смысл полировки – удаление цветов побежалости. Если таковые не считаются дефектами, можно ограничиться стандартной чисткой, либо передать изделие в эксплуатацию без дополнительной подготовки.
- Подача охлаждающей жидкости, смазывающей эмульсии в контактную область. Защищает заготовку от образования дефектов, поверхностных и внутренних.
Частые при вальцовке легированной стали – перегрев и недогрев. Необходимо строго контролировать температуру. Превышение изменяет структуру материала, недостаток – заставляет увеличивать давление, что чревато микроразрывами и внутренними трещинами. Итоговая прочность оказывается недостаточной, не соответствующей проекту.
Алюминий
Вальцовка алюминиевых листов, как правило, не предполагает трудностей, даже при большой толщине. Этот материал пластичен и легок, что уменьшает необходимое давление, позволяет быстро получить деталь нужной конфигурации с соблюдением минимальных допусков.
Для сплавов алюминия, впрочем, такая простота нехарактерна. Добавление магния или кремния снижает пластичность, так что специалисты рекомендуют предварительно нагревать заготовки, чтобы исключить их разрушение, растрескивание.
Титан
Очень прочный металл, востребованный в аэрокосмической промышленности. Несмотря на прочность, легко поддается простой вальцовке при толщине листа до 5 миллиметров. Если значение превышено, либо требуется создать деталь особо сложной конфигурации, необходим локальный нагрев кромки примерно до 175 градусов. Главная ошибка, как и в случае с легированной сталью – перегрев, приводящий к выраженному ухудшению всех основных характеристик.
Медь
При вальцовке медных листов редко возникают проблемы. Они очень мягкие и пластичные. Ошибка – использование изношенного оборудования. Даже небольшие заусенцы на вальцах способны оставить глубокие царапины, так что перед эксплуатацией необходим тщательный осмотр, при необходимости – полировка.
При особых требованиях к качеству детали допустим местный нагрев деформационной области. Его задача – устранение даже незначительных внутренних точек концентрации напряжения. Деталь приобретает дополнительную прочность и надежность.
Общие ошибки
Помимо специфичных, характерных для определенных типов металла, необходимо рассмотреть и общие ошибки, определить меры противодействия. Как показывает практика, наиболее частая оплошность – недостаток или избыток прижимного усилия. В первом случае не удается сформировать желаемый радиус детали, добиться проектной конфигурации, во втором – формируются трещины, вмятины, деформации.
Исключить неприятности поможет соблюдение следующего алгоритма:
- Изучение специальных таблиц, где обозначены нормы усилия для конкретного вида и толщины металлического листа.
- Выполнение пробной вальцовки, при необходимости – корректировка настроек.
Недостаточная подготовка заготовки
Лист, подаваемый на станок, должен находиться в надлежащем состоянии. Кромки должны быть прямолинейными, геометрия – на 100% соответствовать конфигурации будущей детали. Недопустимы загрязнения, механические и химические, неровности.
Результат игнорирования перечисленных дефектов – низкое качество изделия, его геометрические отклонения. Его запланированная эксплуатация в таком случае оказывается затрудненной или невозможной, время и ресурсы – потраченными впустую.
Способ противодействия – тщательный контроль заготовки. Нужно убедиться в соответствии фактических размеров проектным значениям, при необходимости – скорректировать их, устранить неровности, удалить загрязнения.
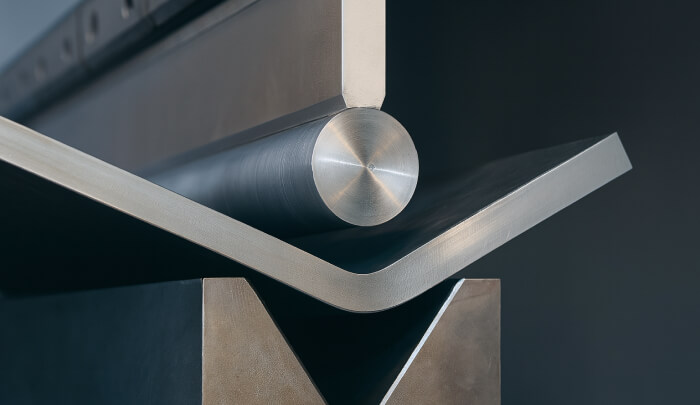
Ненадлежащее состояние вальцов
Они должны быть исправными, правильно отрегулированными, чистыми. Даже небольшой заусенец на рабочем элементе оставит след по всей длине изделия, не позволит добиться требуемого радиуса изгиба. Задача персонала – постоянный контроль состояния оборудования. При обнаружении небольших дефектов проводится шлифовка вальцов, более выраженных – замена.
Нужно помнить, что изношенность вальцов опасна не только для заготовок, но и непосредственно для оборудования. Нагрузка распределяется неравномерно, высока вероятность поломки внутренних механизмов, приводных систем.
Неверное расположение заготовки
Даже небольшого перекоса достаточно для порчи изделия. Добиться ровных кромок в таком случае невозможно. Чем тоньше лист – тем более выражена такая проблема. Меры противодействия выглядят следующим образом:
- Подача листа по направляющим, исключающим опасность его случайного смещения.
- Применение боковых упоров, поддерживающих заготовку.
- Постоянный контроль положения листа.
- Предварительное нанесение маркерной разметки, упрощающей контроль, помогающей точнее отслеживать позицию заготовки относительно вальцов.
- Привлечение помощника.
Использование неподходящих смазочных материалов
Задача смазки – смывка загрязнений, уменьшение коэффициента трения между вальцами и заготовкой при сохранении силы давления, отвод лишне тепловой энергии. Смазка должна быть стабильной и эффективной. Даже небольшой перегрев, спровоцированный ее недостатком, значительно ухудшает характеристики изделия, в особенности – коррозионную стойкость. Это критически важно, если производство деталей по методу вальцовки ведется для предприятий химической, нефтеперерабатывающей, пищевой и подобных отраслей промышленности.
Использование неподходящего оборудования
Вальцовочный станок должен быть не просто правильно отрегулирован, но обладать мощностью, габаритами, количеством вальцов, соответствующим толщине и металлу листа. Не следует вальцевать толстый стальной лист на устройстве невысокой мощности. Он не справится с задачей, заготовка будет испорчена. Более того, возникнет риск полного выхода оборудования из строя из-за перегрузки.
Подведение итогов
Вальцевание – процесс, позволяющий получить детали, востребованные в различных хозяйственных и промышленных отраслях. Он прост, но за простотой скрывается технологичность, полное соответствие актуальным стандартам качества. Главное – правильно настроить оборудование, подготовить заготовку и в полной мере исключить ошибки.