

Радиусная гибка металла – популярная технология обработки металлических заготовок, дающая возможность создания детали со строго определенной геометрией, даже достаточно сложной, физическими параметрами. Изделия, полученные таким методом, востребованы в различных хозяйственных отраслях, от интерьерного дизайна, изготовления оригинальной мебели до тяжелого машиностроения.
Общий принцип
Радиусная гибка предполагает механическое воздействие на заготовку при помощи ручного или автоматического инструмента, за счет чего формируется изгиб требуемого радиуса. Процесс упорядочен, исходный материал обрабатывается планомерно, последовательно, до достижения нужного результата.
Значимый момент – допуски сгибания, которым нужно следовать во избежание повреждения материала. Их превышение способно привести к формированию внутренних напряжений, критическому снижению прочности, разрывам, трещинам. Допуски определяются следующим:
- Тип, марка металла. Они различны не только для разнородных материалов, например, стали и алюминия, но и для однородных, но относящихся к различным сортам. Последнее актуально, к примеру, для углеродистой и нержавеющей стали.
- Направленность волокон перед механической обработкой, поперечное или продольное.
- Специфика производства заготовок.
Используемое оборудование
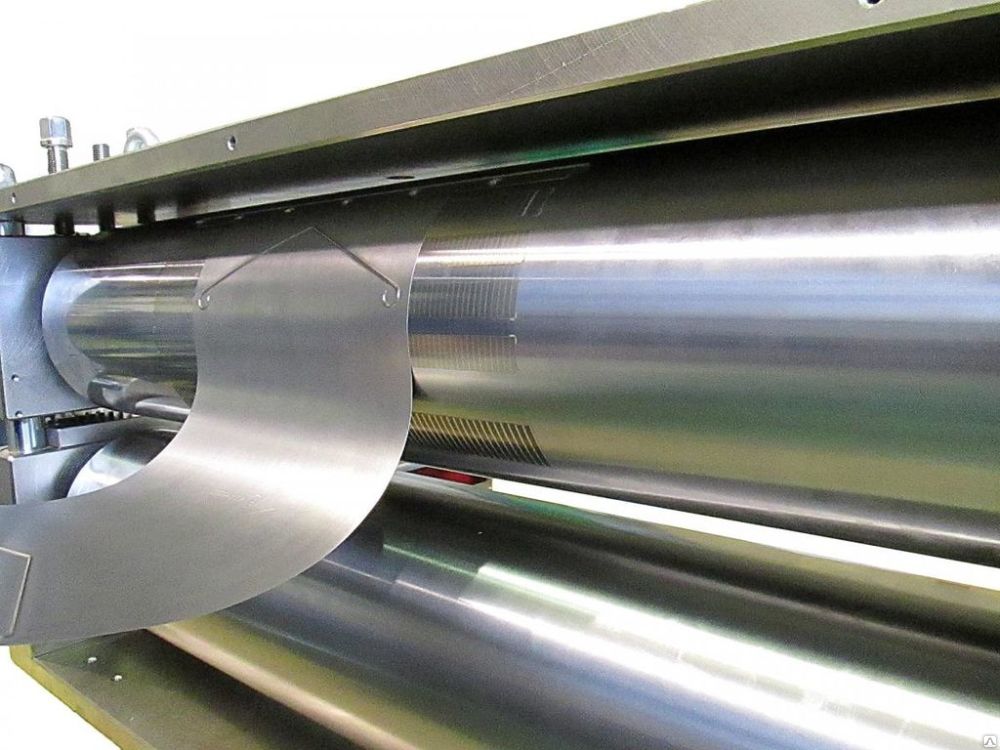
Наиболее распространенное решение для проведения радиусной гибки – вальцовочный станок. Устройство подойдет для формирования изделий различных конфигураций, от цилиндров до конусов. Механическое воздействие, выраженное давление обеспечивается вальцами, между которыми проходит металлический лист.
Станки представлены несколькими классами:
- Двухвалковые. Их основа – каркас, рабочие органы – пара размещенных параллельно валов. Прочность валов обеспечивается центральной осью из прочной стали, мягкость воздействия, исключающая повреждение прокатываемых листов – полимерным покрытием. Нижний вал сдвигается по вертикали, давит на заготовку, прижимает ее к верхнему валу. Выраженность радиуса определяется интенсивностью воздействия.
- Трехвалковые. Укомплектованы тремя рабочими элементами с симметричным или ассиметричным расположением. Главную роль играет вал, находящийся сверху. Как и в предыдущем случае, его диаметр определяет минимальные радиусы сгиба, однако, он подвижен, а не жестко зафиксирован. Наиболее универсальными являются ассиметричные устройства, позволяющие создавать сложные детали в форме конусов.
- Четырехвалковые. В целом, принцип действия такой же, как и в предыдущем случае, но предусмотрен еще один вал снизу, что расширяет разнообразие выпускаемых деталей.
Штамповка
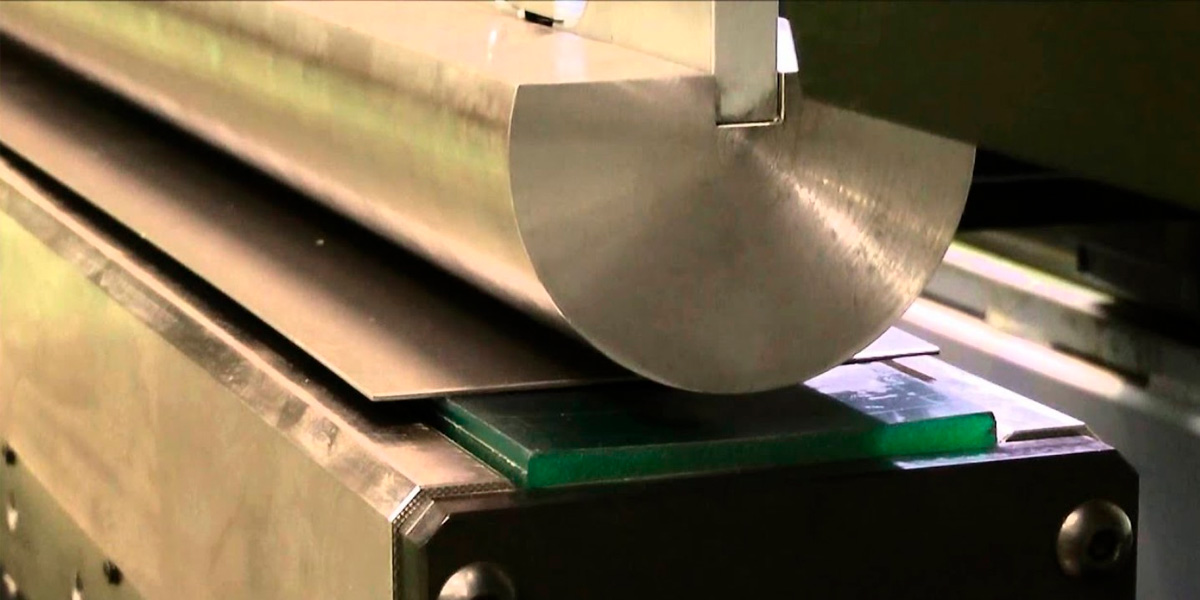
Реализация радиусной гибки возможна не только вальцовкой, но и штамповкой. Эффективная передача механического воздействия становится возможной за счет трех точек воздействия. Листовая заготовка опирается на две точки, тогда как пуансон – воздействует на третью, за счет чего формируется изгиб в форме буквы “V”.
Пуансон, впрочем, не обязательно доводить до крайней нижней точки. Такой подход исключает прямой контакт листовой заготовки со стенками матрицы. Это увеличивает ассортимент выпускаемых деталей, угол сгибания определяется не геометрическими параметрами матрицы, а исключительно глубиной воздействия пуансона. Современное штамповочное оборудование характеризуется высочайшей точностью, глубина погружения настраивается с погрешностью до сотых долей миллиметра.
Радиусная гибка штамповкой может быть проведена по двум алгоритмам:
- Сдвиг листа с предварительным поднятием пуансона. Используется при массивности, тяжести заготовки. Важнейший момент – контроль нижней точки опускания рабочего элемента. Она должна оставаться строго на одном уровне, в противном случае – не удастся добиться необходимого качества, геометрии.
- Сдвиг листа без поднятия пуансона. Вариант, подходящий для работы с легкими заготовками.
Ручная радиусная гибка
Метод не требует дорогого оборудования, однако, совместим только с небольшими заготовками, характеризуется ограниченной производительностью, не предполагает серийного выпуска. Используемый инструмент – гибочные линейки, тиски, машины.
Преимущества технологии
Главное достоинство методики – сохранение исходных прочностных характеристик материала. Механическое воздействие максимально щадящее, не сопряженное со структурными повреждениями, формированием точек концентрации напряжения. Детали, изготовленные таким методом, можно использовать в условиях максимальной выраженности, жесткости нагрузок. Это выгодно отличает радиусную гибку от сварки или резки. Прочие сильные стороны выглядят следующим образом:
- Вариативность форм. Технология позволяет создавать детали разных конфигураций. Их применение может быть не только утилитарным, но и декоративным, в качестве интерьерных, архитектурных и других украшений.
- Экономия материалов. Резку и термическую обработку материала сложно назвать экономичными. Они неизбежно сопряжены с образованием довольно больших объемов отходов. При работе с дорогими металлами, например, цветными сплавами или титаном, это приводит к значительным финансовым потерям, нерациональному расходу ресурсов.
- Возможность автоматизации. Процесс изготовления деталей по методу радиусной гибки может быть на 100% автоматизирован. Такой подход максимально удобен и эффективен при массовом производстве, гарантирует идеальную повторяемость характеристик продукции, ее стабильно высокое качество.
- Скорость. Радиусная гибка занимает меньше времени, в сравнении со сваркой или резкой. Это ускоряет выпуск товаров, позволяет за ограниченное время получить максимальный объем деталей. Примечательно, что эти детали нуждаются в минимальной финишной обработке, либо не требуют ее вовсе, сразу готовы к использованию.
- Универсальность. Радиусная гибка на 100% совместима с различными металлами и сплавами. Углеродистая, нержавеющая сталь, медь, алюминий, титан – ограничений нет.
Обязательно нужно выделить и эстетические характеристики выпускаемых деталей. На них отсутствуют грубые необработанные кромки, сварные швы, остающиеся видимыми даже после тщательной шлифовки, полировки.
Области использования
Детали, изготовленные по методике радиусной гибки, могут применяться в следующих областях:
- Коммунальное хозяйство. В первую очередь, речь идет о трубопроводах, использующихся для транспортировки жидкой, газообразной среды, в том числе под большим давлением. Трубопроводы могут быть не только городскими, коммунальными, но и специализированными, адаптированными для нефтепродуктов, жидкостей и газов с высокой окислительной активностью.
- Машиностроение и приборостроение. Универсальность гибки, возможность тонкой настройки производственного оборудования – все это позволяет создавать детали в различных габаритах и формах, которые могут быть частями корпусов крупных морских судов, автомобилей, электронных приборов, вплоть до наиболее компактных, портативных.
- Мебельное производство. Мебель, при сборке которой использованы металлические элементы, характеризуется высокой прочностью, долговечностью, выглядит очень стильно, совместима с различными интерьерами, от классики до модерна.
- Выпуск декоративных конструкций и элементов. Вариантов в данном случае множество. Возможно изготовление как интерьерных аксессуаров, так и элементов, ориентированных на наружную установку – козырьков для входных групп, урн, арт-объектов.
Алгоритм действий
Чтобы добиться высокого качества готового изделия, повысить производительность, снизить материальные и временные издержки, в работе необходимо придерживаться определенного алгоритма. Выглядит он следующим образом:
- Подготовка металлического листа. Основной момент – отсутствие загрязнений, окалины, коррозии и других дефектов, негативно сказывающихся на прочности и качестве. В некоторых случаях необходим предварительный нагрев.
- Разметка. Разметка делается в соответствии с конфигурацией готовой детали, позволяет точнее позиционировать лист на вальцах или штамповочном прессе, исключает ошибки, повышает качество.
- Гибка. В зависимости от технологии, процесс протекает или автоматически, или под контролем оператора.
Финальная стадия – контроль качества. Уполномоченный специалист должен убедиться, что деталь соответствует проектным чертежам, обладает необходимой прочностью, не имеет геометрических отклонений по толщине и другим параметрам.