
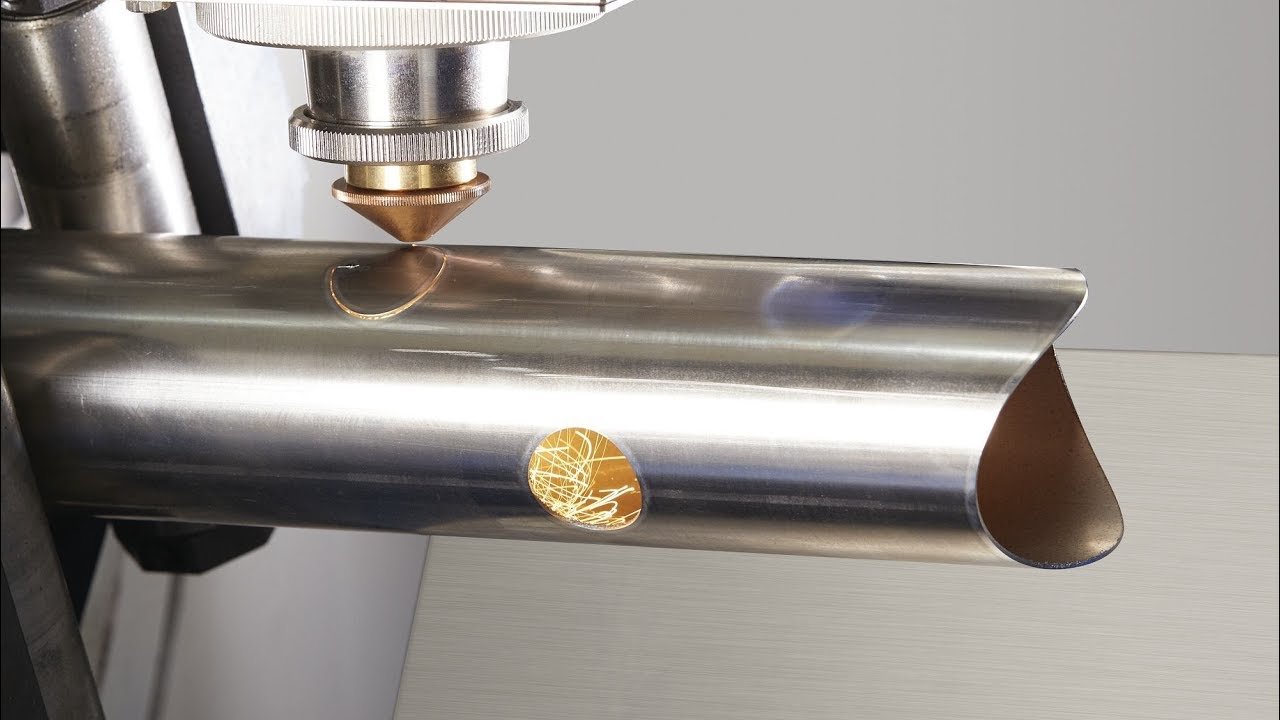

Резка труб — критический этап в производстве металлоконструкций, трубопроводов, каркасов, машиностроительных узлов и других изделий, где геометрия стыков непосредственно влияет на точность сборки, качество сварных соединений и срок службы конструкции.
Сегодня для высокопроизводительной резки труб наиболее востребованы два процесса: плазменная и лазерная резка. Обе технологии относятся к термическим, но принцип формирования режущей энергии, диапазон толщин, точность, стоимость и требования к оснащению различаются.
Принцип работы технологий
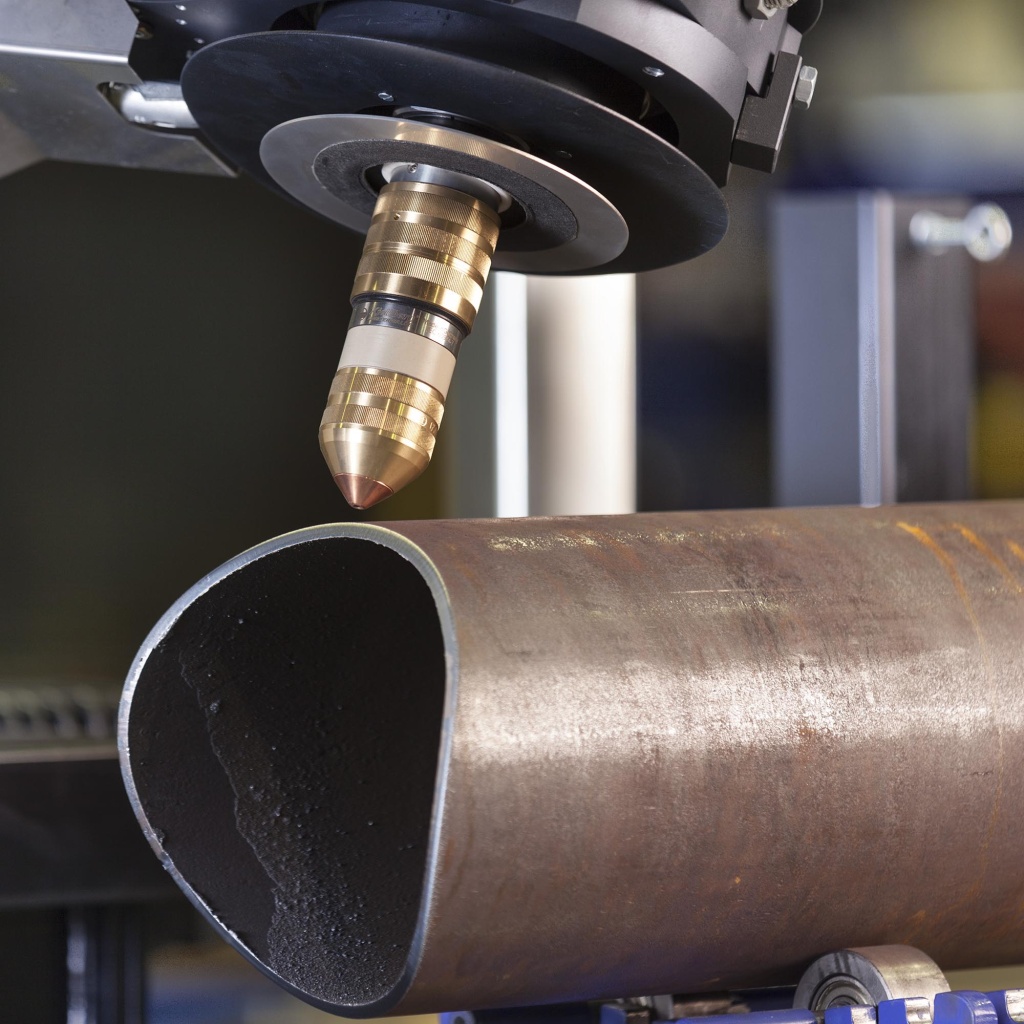
Плазменная резка труб — кратко о процессе
При плазменной резке между электродом в горелке и изделием образуется электрическая дуга, которая нагревает подаваемый газ до состояния плазмы — ионизированного потока с температурой до 20–30 тыс. °C.
Плазменная струя:
- расплавляет металл в зоне реза;
- за счёт высокого давления выдувает расплав из пропила.
Для резки труб используют:
- портальные станки с поворотными патронами;
- специализированные плазменные труборезы с ЧПУ;
- комбинированные комплексы для листового и трубного проката.
Лазерная резка труб — кратко о процессе
Лазерная установка фокусирует излучение (обычно волоконного, реже СО₂‑лазера) в очень узкий луч. В месте попадания луча металл локально нагревается, плавится и частично испаряется; сопутствующий газ (кислород, азот, воздух) выдувает расплав из зоны реза.
Лазерные труборезы:
- работают с трубами круглого, квадратного, прямоугольного и сложного профиля;
- оснащаются поворотными патронами и дополнительными осями для 3D‑резки;
- полностью управляются ЧПУ, что позволяет вырезать сложные окна, пазовые соединения, контуры под точную стыковку.
Плазменная резка труб: преимущества
1. Широкий диапазон толщин и материалов
- Плазма хорошо подходит для резки толстостенных труб: для сталей это десятки миллиметров толщины, а для цветных металлов — ещё больше.
- Позволяет резать углеродистые, низко‑ и высоколегированные стали, алюминий, медь, чугун.
- При увеличении толщины эффективность процесса практически не падает — скорость резки на плотных сечениях остаётся высокой.
2. Высокая производительность на толстом металле
- На толщинах от условно 10–12 мм и выше плазменная резка часто быстрее и экономичнее лазерной.
- Хорошо подходит для грубого раскроя труб под дальнейшую мехобработку или для конструкций, где небольшая тепловая деформация и конусность кромки не критичны.
3. Относительно невысокая стоимость
- Стоимость оборудования и расходников на единицу толщины ниже, чем у лазера сопоставимой толщины.
- Экономически оправдана для массовой резки толстых труб, где сверхточная геометрия не требуется.
4. Меньшая требовательность к поверхности
- Плазменные комплексы менее чувствительны к ржавчине, загрязнениям и остаткам покрытия на трубах.
- Это снижает требования к предварительной подготовке заготовок.
Плазменная резка труб: ограничения и недостатки
1. Качество кромки и точность
- Кромка имеет заметную зону термического влияния, возможна окалина и небольшой подрез.
- Характерна конусность реза (верхняя кромка чище и уже, нижняя — с небольшим завалом), что особенно заметно на цветных металлах.
- Для высокоточной стыковки труб или автоматической сварки нередко требуется дополнительная обработка кромок.
2. Ограничения по малым отверстиям и сложным контурам
- Существует практическое правило: минимальный диаметр отверстия должен быть примерно вдвое больше толщины металла; на трубах с большой толщиной это серьёзное ограничение.
- Малые отверстия и контуры с мелкими радиусами формируются с ухудшением качества и точности.
3. Требования к газам и дымоудалению
- Для улучшения качества реза на алюминии и нержавеющей стали нужен инертный или слабоактивный газ (азот, аргон и т.п.), что повышает эксплуатационные расходы.
- Плазменная резка создаёт значительное количество аэрозолей и газов, требуется эффективная вентиляция и фильтрация.
Лазерная резка труб: преимущества
1. Высокая точность и качество кромки
- Лазер даёт узкую, почти параллельную линию реза.
- Кромка получается гладкой, с минимальной зоной термического влияния, без выраженной окалины и конусности.
- Во многих случаях трубные детали после лазерной резки можно сразу подавать на автоматическую сварку без дополнительной мехобработки.
2. Сложные контуры и 3D‑резка
- Лазерная резка идеально подходит для вырезания фигурных окон, отверстий, пазов, посадочных мест под элементы конструкций.
- При наличии дополнительных осей (3D‑голова) можно выполнять фаски, резку под углом, формировать стыки сложной формы.
- Лазер легко справляется с мелкими отверстиями и тонкими перемычками, что важно для высоконагруженных и точных узлов.
3. Высокая повторяемость и автоматизация
- ЧПУ обеспечивает точное воспроизведение программы на сотнях и тысячах деталей.
- Возможна интеграция с CAD/CAM‑системами, автоматическая раскладка (nesting) и оптимизация траектории.
- Лазерные труборезы позволяют обрабатывать длинные трубы (6–12 м) с минимальным количеством перенастроек и перебазировок.
4. Минимальная подготовка кромок под сварку
- Гладкая, ровная кромка и малый тепловой ввод облегчают формирование качественного шва.
- Особенно актуально при стыковке тонкостенных труб и ответственных конструкций, где важно избежать смещения и деформаций.
Лазерная резка труб: ограничения и недостатки
1. Ограниченный диапазон толщин
- Лазер максимально эффективен на тонко‑ и среднестенных трубах.
- Для очень толстых стенок требуется лазер большой мощности, что резко увеличивает стоимость комплекса.
- При превышении оптимальной толщины падает скорость резки и ухудшается качество кромки.
2. Высокая стоимость оборудования и обслуживания
- Лазерный труборез с ЧПУ — дорогостоящий комплекс: оптика, источник, системы охлаждения и газоснабжения.
- Требователен к сервису, качеству оптики, стабильности электропитания.
- При малых объёмах и разовой работе по толстым трубам экономический эффект может быть сомнителен.
3. Чувствительность к состоянию поверхности
- Лазер более чувствителен к отражающим поверхностям (полированная нержавеющая сталь, алюминий) и загрязнениям.
- Нередко требуется предварительная очистка и удаление покрытий, особенно при высокоточной резке.
Сравнение плазменной и лазерной резки труб
Ключевые технические акценты
- Точность и качество: лазер даёт более ровный, чистый рез; плазма уступает по точности, но приемлема для большинства строительных и общепромышленных задач.
- Толщина и материалы: плазма выигрывает на толстых стенках, лазер — на тонких и средних.
- Сложность контуров: лазер явно предпочтительнее, особенно для мелких отверстий и сложной геометрии.
- Инвестиции и эксплуатация: плазма дешевле на старте и часто выгоднее при грубом раскрое толстых труб; лазер дороже, но окупается при серийном высокоточном производстве.
Таблица. Плазменная vs лазерная резка труб
|
Критерий |
Плазменная резка труб |
Лазерная резка труб |
|
Диапазон толщин стенки |
Средние и большие, толстостенные |
Тонкие и средние, ограниченные толстые |
|
Качество кромки |
Хорошее/удовлетворительное, конусность возможна |
Высокое, ровный рез, малая ЗТВ |
|
Точность геометрии |
Средняя |
Высокая, подходит для сложных стыков |
|
Малые отверстия и сложные контуры |
Ограничения по минимальному диаметру |
Отлично справляется, особенно с ЧПУ |
|
Скорость на толстом металле |
Высокая |
Может уступать на больших толщинах |
|
Влияние состояния поверхности |
Умеренное |
Более чувствителен к отражению и грязи |
|
Стоимость оборудования |
Ниже |
Выше |
|
Требования к подготовке под сварку |
Часто нужна доработка кромки |
Часто можно сваривать без мехобработки |
Как выбрать технологию для задачи
Когда выгоднее плазменная резка труб
- Толстостенные трубы, большой запас прочности, невысокие требования к геометрии стыков.
- Серийный раскрой труб для металлоконструкций, опор, ферм, рам, где небольшая конусность и шероховатость кромки не критичны.
- Ограниченный бюджет на оборудование при необходимости работать в широком диапазоне толщин.
Когда стоит выбирать лазерную резку труб
- Тонкостенные и среднестенные трубы, сложные пространственные конструкции, высокие требования к посадкам и стыковке.
- Серийное производство, где важны повторяемость, минимальный брак и сокращение операций по доводке кромок.
- Конструкции, которые будут свариваться в автоматическом режиме, и всё решает точная геометрия и качество реза.
Плазменная и лазерная резка труб не конкурируют «лоб в лоб», а дополняют друг друга. Плазма — рабочая «лошадка» для толстых стенок и массового раскроя, где главное — продуктивность и приемлемое качество. Лазер — инструмент для высокоточной, сложной геометрии и тонких стенок, когда критична точность посадок, качество кромки и высокая повторяемость.
Оптимальное решение для конкретного производства — это выбор технологии с учётом номенклатуры труб, требований к качеству, объёма заказов и бюджета на оборудование.