
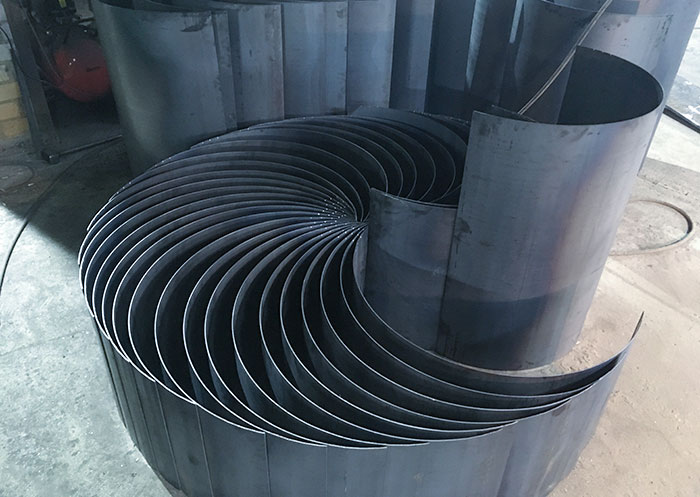

Вальцовка — это технологическая операция холодной гибки листового металла между тремя валками (двумя нижними и одним верхним), в результате которой плоский лист приобретает цилиндрическую или коническую форму. Она применяется при изготовлении обечаек, труб, корпусов резервуаров, кожухов и других деталей.
Главная задача при вальцовке — получить заданный радиус гиба без трещин, заломов и гофров. Неправильный выбор радиуса или нарушение технологии приводят к браку: трещинам на внешней стороне изгиба, гофрированию кромок, овальности готового изделия.
В этой статье мы разберем:
- как рассчитать минимально допустимый радиус гиба;
- зависимость радиуса от толщины, марки стали и направления волокон;
- влияние свойств материала на вальцуемость;
- практические примеры расчета.
Основные параметры вальцовки
|
Параметр |
Обозначение |
Единица измерения |
|---|---|---|
|
Толщина листа |
s |
мм |
|
Внутренний радиус гиба
|
R |
мм |
|
Внешний радиус гиба |
R + s |
мм |
|
Ширина листа
|
B |
мм |
|
Предел текучести материала |
σ_т |
МПа |
|
Модуль упругости |
E |
МПа (для стали — 2,1×10⁵) |
Теоретические основы расчета радиуса гиба
Механика процесса
При гибке наружные слои металла растягиваются, внутренние — сжимаются. Нейтральный слой (где напряжения равны нулю) смещается от центра к внутренней поверхности на величину k×s, где k — коэффициент положения нейтрального слоя (для листовой стали k ≈ 0,3–0,4).
Минимально допустимый радиус
Минимальный радиус гиба (R_min) определяется из условия неразрушения наружного слоя: относительное удлинение на наружном волокне не должно превышать относительное удлинение материала при разрыве (δ).
Упрощенная формула для практических расчетов:
R_min = s × K
где:
- s — толщина листа (мм);
- K — коэффициент, зависящий от марки стали и состояния материала.
Значения коэффициента K для различных материалов
|
Материал |
Состояние |
Коэффициент K |
|---|---|---|
|
Сталь Ст3, Ст20 |
Горячекатаная |
0,5–0,7 |
|
Сталь Ст3, Ст20 |
Холоднокатаная |
0,8–1,0 |
|
Нержавеющая сталь 12Х18Н10Т |
Любое |
1,5–2,0 |
|
Алюминий АМг2М |
Мягкий |
0,6–0,8 |
|
Алюминий Д16 |
Твердый |
1,2–1,5 |
|
Латунь Л63 |
Мягкая |
0,5–0,6 |
|
Медь М1 |
Мягкая |
0,4–0,5 |
Влияние направления прокатки
Гибка вдоль направления прокатки (вдоль волокон) требует большего радиуса, чем поперек, так как волокна легче расслаиваются при растяжении.
|
Направление гибки |
Коэффициент увеличения R_min |
|---|---|
|
Поперек волокон |
1,0 (базовый) |
|
Вдоль волокон |
1,5–2,0 |
|
Под углом 45° |
1,2–1,3 |
Таблицы рекомендуемых минимальных радиусов гиба
Для углеродистой стали (Ст3, Ст20)
|
Толщина листа, мм |
R_min поперек волокон, мм |
R_min вдоль волокон, мм |
|---|---|---|
|
1 |
1–2 |
2–3 |
|
2 |
2–3 |
3–5 |
|
3 |
3–5 |
5–8 |
|
4 |
4–6 |
6–10 |
|
5 |
5–8 |
8–12 |
|
6 |
6–10 |
10–15 |
|
8 |
8–12 |
12–20 |
|
10 |
10–15 |
15–25 |
|
12 |
12–20 |
20–30 |
|
16 |
20–25 |
30–40 |
|
20 |
25–35 |
40–55 |
Для нержавеющей стали (12Х18Н10Т)
|
Толщина листа, мм |
R_min (рекомендуемый), мм |
|---|---|
|
1 |
2–3 |
|
2 |
4–5 |
|
3 |
6–8 |
|
4 |
8–10 |
|
5 |
10–12 |
|
6 |
12–15 |
|
8 |
16–20 |
Для алюминия (АМг2М — мягкий)
|
Толщина листа, мм |
R_min, мм |
|---|---|
|
1 |
1–1,5 |
|
2 |
1,5–2 |
|
3 |
2–3 |
|
4 |
3–4 |
|
5 |
4–5 |
|
6 |
5–7 |
Расчет радиуса гиба с учетом упругого пружинения
Что такое пружинение
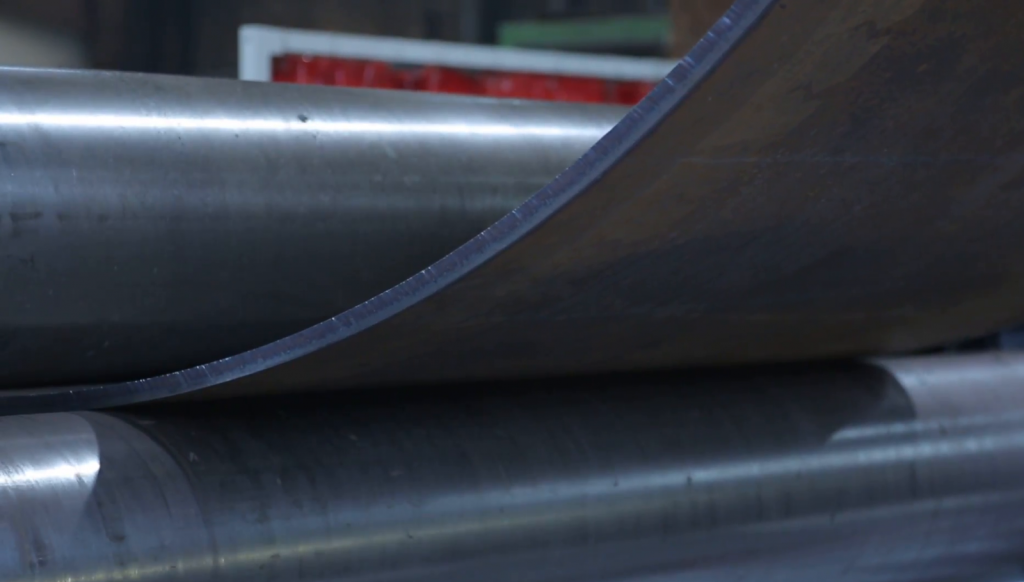
После снятия нагрузки с вальцов металл стремится вернуться в исходное состояние. Это явление называется пружинением. В результате фактический радиус готовой детали (R_факт) оказывается больше радиуса валков (R_валк).
Формула расчета
R_факт = R_валк + ΔR
где ΔR — величина пружинения, зависящая от свойств материала и радиуса.
Упрощенная формула для стали (с учетом модуля упругости):
ΔR = (3 × σ_т × R_валк²) / (E × s)
где:
- σ_т — предел текучести (для Ст3 σ_т = 245 МПа);
- E — модуль упругости (2,1×10⁵ МПа);
- s — толщина листа.
Пример расчета пружинения
Исходные данные: Сталь Ст3, s = 6 мм, требуется R_факт = 300 мм.
Расчет радиуса валков:
R_валк = R_факт / (1 + (3 × σ_т × R_факт) / (E × s))
Подставляем значения:
R_валк = 300 / (1 + (3 × 245 × 300) / (2,1×10⁵ × 6))
R_валк = 300 / (1 + (220 500) / (1 260 000))
R_валк = 300 / (1 + 0,175)
R_валк = 300 / 1,175 ≈ 255 мм
Результат: Для получения фактического радиуса 300 мм вальцы должны быть настроены на радиус ≈ 255 мм.
Практические примеры расчета
Пример 1. Обечайка из стали Ст3 толщиной 8 мм
Задача: Рассчитать минимальный радиус гиба для обечайки.
Решение:
По таблице для стали Ст3 (поперек волокон) при s = 8 мм: R_min = 8–12 мм.
Принимаем с запасом: R = 15 мм.
Проверка: R/s = 15 / 8 = 1,875 (>1,5) — условие выполняется.
Пример 2. Кожух из нержавейки 3 мм
Задача: Определить возможность гибки с радиусом 10 мм.
Решение:
По таблице для нержавеющей стали при s = 3 мм: R_min = 6–8 мм.
R_заданный = 10 мм > 8 мм — возможно.
Ответ: Гибка возможна. Рекомендуемый радиус валков с учетом пружинения: ≈ 8–9 мм.
Пример 3. Алюминиевый бак, s = 4 мм
Задача: Рассчитать минимальный радиус.
Решение:
Для алюминия АМг2М (мягкий) при s = 4 мм: R_min = 3–4 мм.
Принимаем R = 5 мм (с запасом на качество поверхности).
Технологические ограничения при вальцовке
Ограничения по оборудованию
Каждый вальцовочный станок имеет минимальный радиус гиба, определяемый диаметром верхнего валка:
R_min_станка = 0,8 × D_верхнего_валка (для большинства трехвалковых машин)
Пример: при диаметре верхнего валка 150 мм минимальный радиус гиба на станке составит ≈ 120 мм.
Зависимость радиуса от ширины листа
При гибке широких листов (B > 2000 мм) на краях возникают гофры из-за неравномерности деформации. Для компенсации рекомендуется:
|
Ширина листа, мм |
Увеличение R_min |
|---|---|
|
До 1000 |
0% |
|
1000–2000 |
+10–15% |
|
2000–3000 |
+20–25% |
|
Свыше 3000 |
+30% |
Влияние температуры
Для большинства сталей холодная гибка возможна при R ≥ 1,5×s. При меньших радиусах требуется горячая гибка (нагрев до 900–1000°C для сталей).
Сравнение вальцовки и листогибочной гибки
|
Параметр |
Вальцовка (3-валковая) |
Листогиб |
|---|---|---|
|
Форма детали |
Цилиндрическая, коническая |
Уголок, швеллер, Z-профиль |
|
Минимальный радиус |
Ограничен диаметром валков |
Ограничен пуансоном |
|
Толщина листа |
До 40 мм (станки большой мощности) |
До 20 мм |
|
Длина заготовки |
Практически любая |
До 3–4 м (стандартные прессы) |
|
Производительность |
Средняя |
Высокая |
|
Точность |
±1–2 мм (на диаметре) |
±0,5 мм (на угол) |
Частые ошибки при расчете радиуса
|
Ошибка |
Последствие |
Как избежать |
|---|---|---|
|
Неучет пружинения |
Деталь имеет больший радиус, чем требуется |
Вводить поправку ΔR |
|
Игнорирование направления прокатки |
Трещины при гибке вдоль волокон |
Гнуть поперек волокон, увеличивать R |
|
Выбор радиуса меньше минимального |
Разрушение наружного слоя |
Пользоваться таблицами R_min |
|
Перегрузка вальцов (слишком толстый лист) |
Поломка станка |
Сверяться с паспортом станка |
Расчет радиуса гиба при вальцовке листа — это баланс между требованиями чертежа и физическими возможностями материала и оборудования.
В компании «СтройКомПроект» мы выполняем вальцовку листового металла на профессиональном оборудовании. Наши технологи помогут подобрать оптимальные параметры гибки для вашей задачи.