
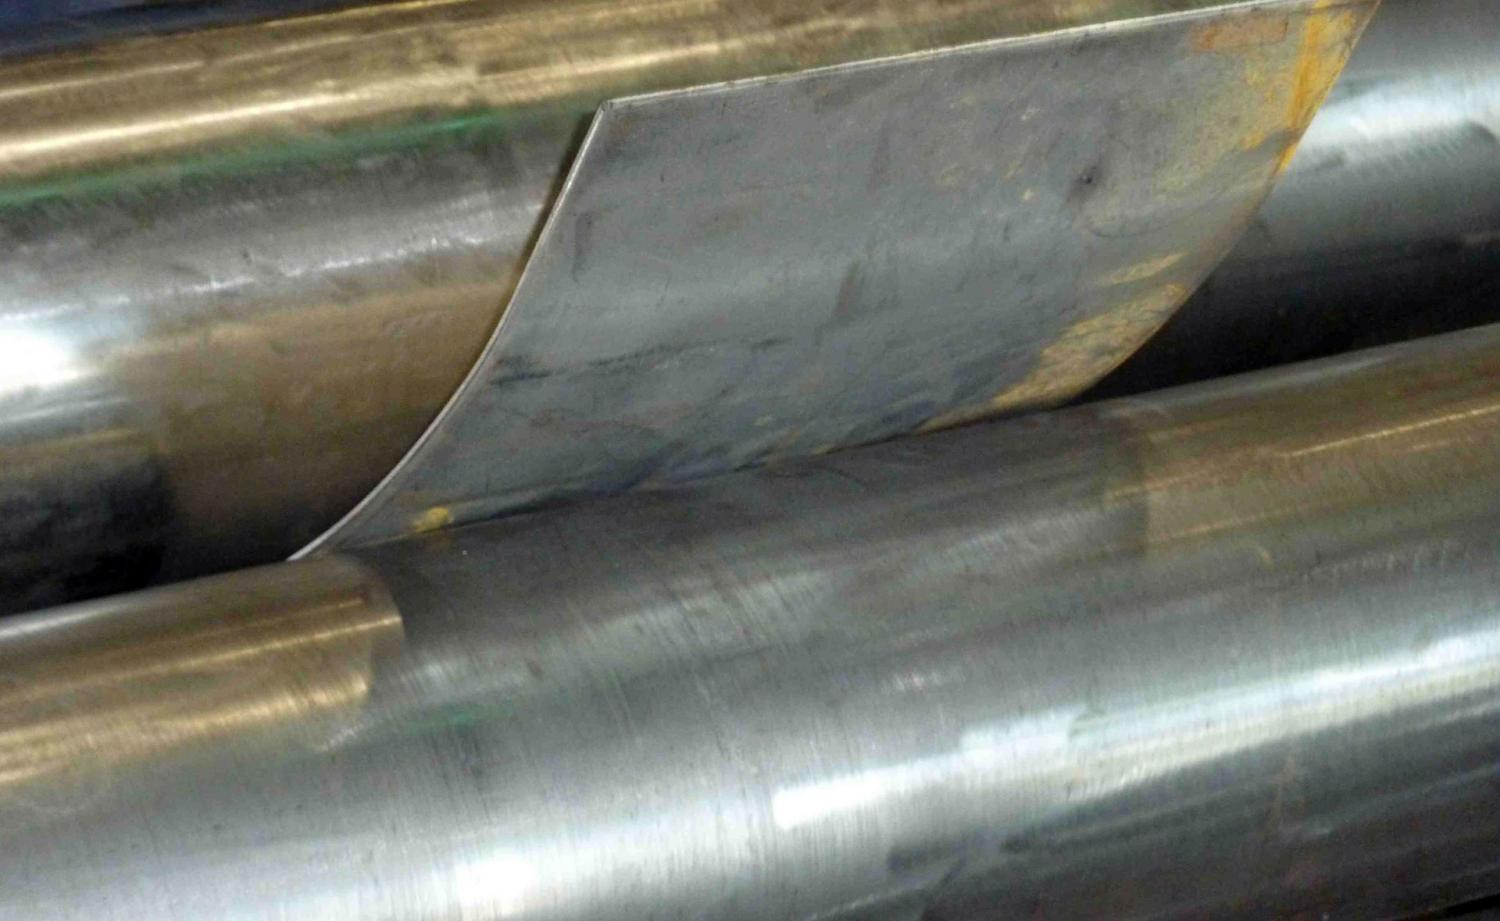

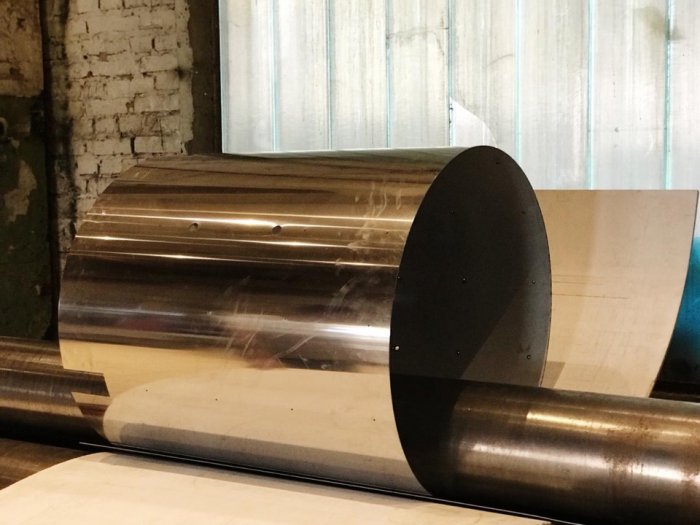
Вальцовка — базовая операция листовой металлообработки, с помощью которой плоский лист превращают в обечайку, трубу или сегмент цилиндра. Чтобы получить точный радиус без заломов, трещин и овальности, мало просто «прокатать лист» — нужно правильно выбрать схему станка, диаметр валков, зазор и глубину поджима с учётом толщины и марки металла.
Этот материал — практическое руководство по подбору параметров вальцовки для тонких, средних и толстых листов.
1. Что влияет на параметры вальцовки
Перед настройкой станка важно понимать, какие факторы определяют режимы.
Основные влияющие параметры:
- толщина листа
- s
- s;
- марка и состояние металла (предел текучести, модуль упругости, склонность к пружинению);
- ширина (длина) листа вдоль валков;
- диаметр и схема расположения валков (3‑ или 4‑валковая машина);
- требуемый внутренний радиус обечайки
- Rвн
- R
- вн
На практике задача сводится к подбору:
- типа вальцов (ручные/электромеханические/гидравлические);
- диаметра валков;
- зазора и поджима верхнего (или бокового) валка;
- числа проходов и схемы набора деформации.
2. Выбор типа вальцов под толщину
Первый шаг — убедиться, что станок в принципе рассчитан на нужную толщину.
Ориентировочно:
- до 2–2,5 мм — ручные вальцы (лёгкие конструкции, мягкая сталь);
- 3–8 мм — электромеханические трёх‑ и четырёхвалковые станки;
- свыше 8–10 мм — гидравлические вальцы с увеличенным диаметром валков и повышенной жёсткостью.
В паспорте машины обычно указывают максимальную толщину для конкретной стали (например, до 6,5 мм для низкоуглеродистой стали с пределом текучести не более 245 МПа). Если фактический материал прочнее (например, нержавейка), допустимая толщина уменьшается.
Таблица 1. Примерная область применения разных типов вальцов
|
Тип станка |
Толщина стали, ориентир |
Типичные задачи |
|
Ручные |
до 2–2,5 мм |
Декор, вентиляция, лёгкие обечайки |
|
Электромеханические |
3–8 мм |
Резервуары, корпуса, кожухи |
|
Гидравлические |
8–50 мм |
Тяжёлые обечайки, силовые конструкции |
3. Диаметр валков и минимальный радиус
Диаметр валков напрямую определяет минимальный радиус, который можно получить без чрезмерных напряжений и риска разрушения.
- Для тонких листов используют валки меньшего диаметра — легче получить малый радиус.
- Для толстого металла требуются крупные валки, чтобы не допустить их прогиба и разрушения листа.
Практические ориентиры:
- минимальный радиус обечайки на трёхвалковом станке порядка
- Rmin≈1,5⋅Dвалка
- R
- min
- ≈1,5⋅D
- валка
- (грубая оценка, сильно зависит от материала и схемы).
- чем больше толщина и ширина листа, тем больше должен быть диаметр валков, чтобы выдержать изгибающий момент.
Таблица 2. Пример связи диаметра валка и минимального радиуса
|
Диаметр валка, мм |
Ориентировочный минимальный радиус, мм |
Комментарий |
|
80–100 |
150–200 |
Тонкие листы 1–2 мм |
|
150–180 |
250–300 |
Листы 3–5 мм, малая ширина |
|
200–250 |
300–400+ |
Листы 6–8 мм и более |
(конкретные значения уточняются по паспорту станка и пробной прокаткой).
4. Учёт пружинения: почему фактический радиус больше заданного
После выхода листа из‑под валков металл частично «возвращается» за счёт упругой составляющей деформации — это явление называют пружинением.
- Чем выше предел текучести и модуль упругости (нержавейка, высокопрочные стали), тем больше пружинение.
- Чем толще лист и меньше радиус, тем заметнее расхождение между расчётным и фактическим радиусом.
Поэтому для получения заданного
Rзад
R
зад
приходится вальцевать на меньший радиус
Rзаг
R
заг
, чтобы после пружинения деталь «разошлась» до нужного значения.
Практический приём:
- для низкоуглеродистой стали (Ст3, S235) можно закладывать запас 5–10% по радиусу (делать чуть «круче»);
- для нержавеющих сталей и высокопрочных — 10–20%, окончательно подбирать по пробным прогибам.
5. Подбор зазора и поджима по толщине
Ключевой «регулируемый» параметр — положение верхнего (либо регулируемого) валка, определяющее зазор и глубину поджима.
При слишком малом поджиме:
- лист не набирает нужную пластическую деформацию;
- радиус получается больше требуемого.
При чрезмерном поджиме:
- растёт риск локального утонения, складок и трещин;
- мощность и усилие станка могут оказаться недостаточными.
Пример из практики (приближённые значения):
- лист 6 мм, сталь Ст3 — зазор на входе может быть порядка 7–8 мм;
- лист 6 мм из нержавеющей стали 304 — зазор увеличивают до 8,5 мм из‑за большего модуля упругости и пружинения.
Рекомендуемый подход:
- Установить начальный поджим по таблицам/опыту (или по калькулятору вальцовки).
- Сделать 1–2 пробных прохода с частичной длиной листа.
- Измерить фактический радиус и скорректировать поджим.
6. Число проходов и стратегия вальцовки
Для разных толщин и радиусов выбирают разные стратегии набора деформации.
6.1. Тонкие листы (до 2–3 мм)
- Обычно достаточно 1–3 проходов.
- Деформацию набирают постепенно, чтобы не получить «волны» и вмятины.
- Для мягких сталей можно делать более резкий поджим, но обязательно контролировать отсутствие складок на кромке.
6.2. Средние толщины (3–8 мм)
- 2–5 проходов, особенно при малых радиусах.
- Сначала лист прогоняют с небольшим поджимом по всей длине, затем постепенно увеличивают поджим, пока не будет достигнут радиус чуть меньше заданного (с учётом пружинения).
- Края листа (зона незавальцовки) могут потребовать отдельной подгибки или последующей обрезки.
6.3. Толстые листы (8+ мм)
- Вальцовка выполняется только на мощных гидравлических станках.
- Количество проходов и величина поджима жёстко ограничены паспортными усилиями станка.
- Как правило, сначала формируется большой радиус, затем лист «докатывают» до требуемого значения серией проходов с небольшим увеличением поджима.
7. Особенности для разных материалов
Толщина — не единственный параметр: одна и та же толщина ведёт себя по‑разному для разных марок стали.
7.1. Низкоуглеродистая сталь
- Самый «удобный» материал для вальцовки.
- Пружинение умеренное, поведение предсказуемое.
- Режимы могут быть близки к паспортным значениям станка.
7.2. Нержавеющая сталь
- Выше предел текучести и модуль упругости — больше пружинение.
- Для той же толщины требуется больший поджим и/или меньший рабочий радиус.
- Фактическая максимальная толщина для нержавейки на конкретных вальцах часто на 20–40% ниже, чем для обычной стали (пример: сталь 400 Н/мм² до 6,5 мм, нержавейка — 2–4,5 мм).
7.3. Высокопрочные и закалённые стали
- Высокие усилия, заметное пружинение, повышенные риски трещинообразования.
- Требуется уменьшать толщину и радиус, ориентируясь на расчётные методики и пробные прокатки.
8. Контроль геометрии и корректировка
Даже при наличии расчётных формул и заводских таблиц окончательный результат всегда уточняется по факту.
Практические рекомендации:
- после каждого прохода измерять диаметр/радиус по шаблону или штангенциркулем по хордам;
- контролировать овальность и совпадение торцов;
- при необходимости выполнять финальную корректировку: несколько лёгких проходов с минимальным поджимом для «выведения» радиуса.
На трёхвалковых станках важно учитывать незавальцованную зону (прямые участки у кромок), величина которой может составлять порядка
0,6L
0,6L (L — расстояние между опорными валками). Эта зона либо дополнительно подгибается, либо закладывается в припуск под обрезку.
9. Схематический алгоритм подбора параметров
- Определить материал, толщину и ширину листа.
- Проверить по паспорту, что станок рассчитан на эту толщину при заданной марке стали.
- Выбрать диаметр и схему валков, оценить достижимый минимальный радиус.
- Задать исходный поджим по таблице/опыту, учитывая пружинение для конкретного материала.
- Провести 1–2 пробных прогонки, измерить фактический радиус.
- Скорректировать поджим и (при необходимости) число проходов.
- После получения стабильного результата зафиксировать режим как «карточку настройки» под данную толщину и марку стали.
Диаграмма (рекомендуется при верстке): блок‑схема выбора параметров:
толщина/материал → выбор типа вальцов → проверка допустимой толщины → оценка радиуса и диаметра валков → подбор поджима → пробная прокатка → корректировка.
Правильно подобранные параметры вальцовки под конкретную толщину и марку металла позволяют получить точную геометрию обечаек, минимизировать брак и нагрузку на станок, а также сформировать стабильную технологию, пригодную для тиражирования и автоматизации